

 中文简体
Odabir odgovarajućeg diska raspršivača za ciljanu veličinu čestica
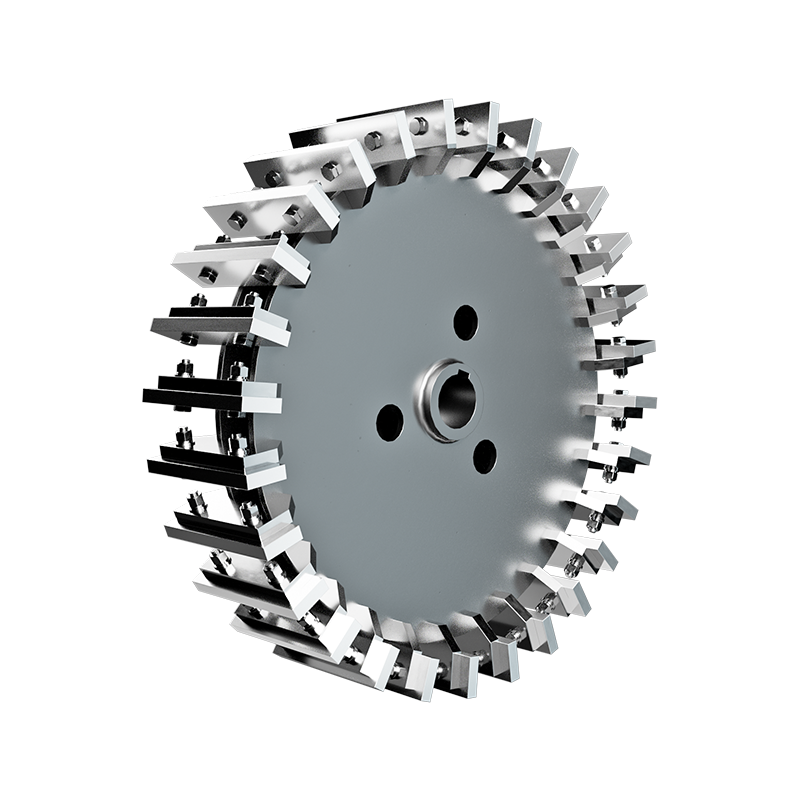
The disk za raspršivanje je primarna determinanta konačne distribucije veličine čestica, propusnog kapaciteta i energetske učinkovitosti u opremi za mehaničko smanjenje veličine čestica. Odabir profila diska koji odgovara trošljivosti vašeg materijala i ciljnoj veličini oka kritičniji je od same snage motora. Neodgovarajući disk može smanjiti učinak do 40% i trostruko povećati stope trošenja, bez obzira na specifikacije stroja.
Za većinu industrijskih primjena, od plastike do minerala, postiže se optimalna konfiguracija diska 85-95% prinosa unutar ±10% ciljne mreže uz održavanje specifične potrošnje energije ispod 0,15 kWh/kg. Ova ravnoteža se postiže preciznim poravnavanjem geometrije diska, brzine rotacije i postavki razmaka, a ne grubim brušenjem.
Profili geometrije diska i njihova primjena
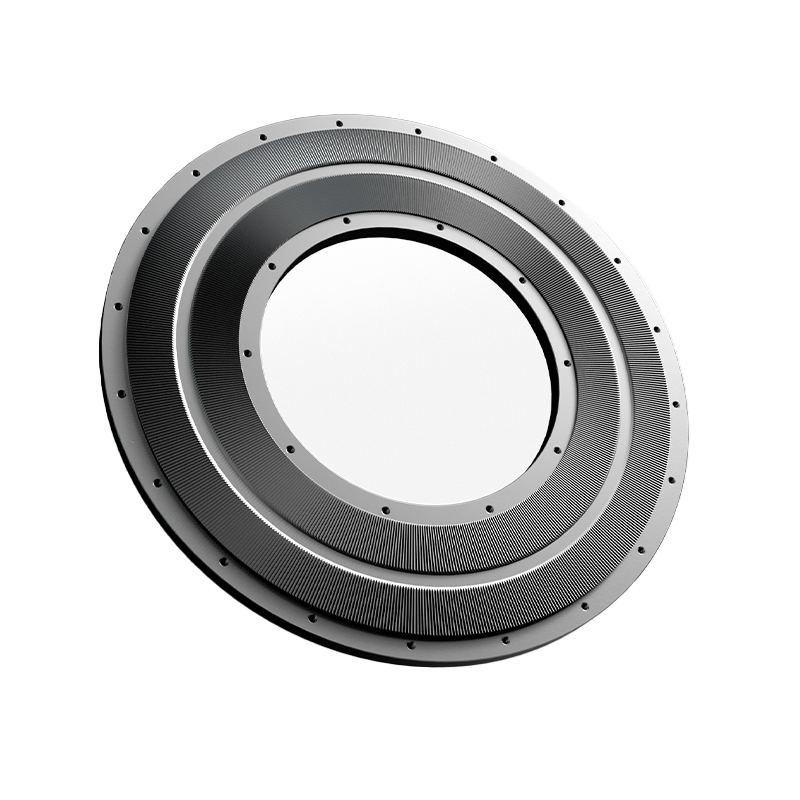
Diskovi za raspršivanje nisu međusobno zamjenjivi; svaki profil stvara različitu mehaniku loma prilagođenu specifičnim klasama materijala. Razumijevanje ovih razlika sprječava skupo testiranje pokušaja i pogrešaka i osigurava dosljednu kvalitetu proizvoda.
| Vrsta diska | Najbolja klasa materijala | Tipični raspon mreže | Ključna prednost |
|---|---|---|---|
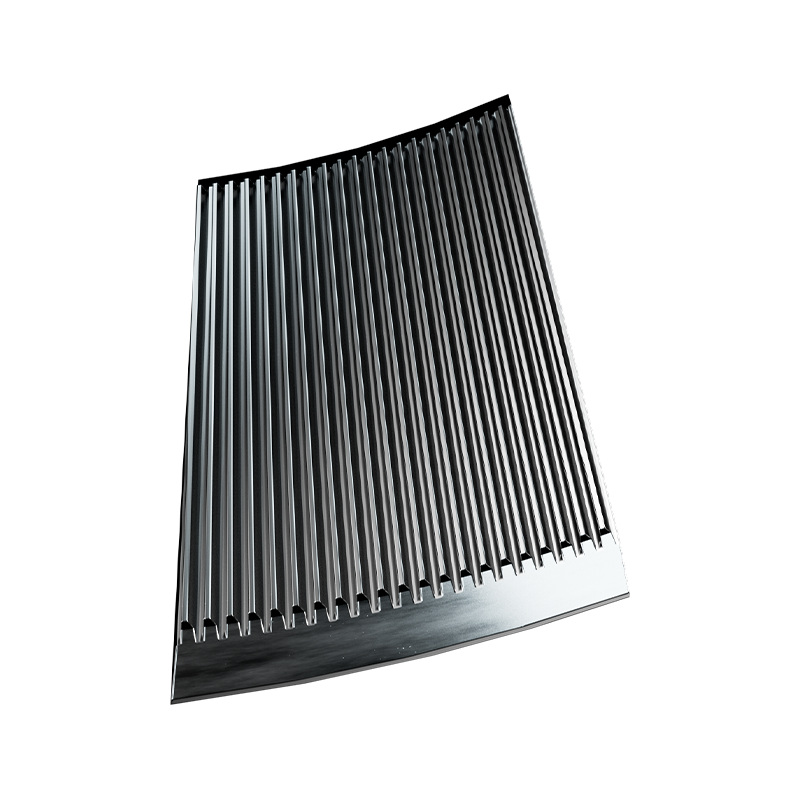
| Nazubljeni / udarni | Lomljivi minerali, keramika | 20-80 mesh | Visoka propusnost, gruba kontrola |
| Nazubljeni / smicanje | Plastika, elastomeri, vlakna | 40-200 mesh | Čist rez, minimalno stvaranje topline |
| Valoviti / habanje | Hrana, kemikalije, pigmenti | 100-400 mesh | Fini prah, uski PSD |
| Glatko / kompresija | Voštane ili uljaste tvari | Varijabilna | Sprječava začepljenje, djelovanje ljuštenja |
Zašto nazubljeni diskovi dominiraju recikliranjem plastike
Termoplasti poput PVC-a i PE-a deformiraju se umjesto da se lome pod udarom. Nazubljeni diskovi koriste rubove za smicanje Kutovi nagiba 15-30° čisto rezati materijal, stvarajući 60% manje topline nego nazubljene alternative. Ovakvo upravljanje toplinom sprječava taljenje i ponovno nakupljanje, što je primarni uzrok zasljepljivanja sita u plastičnom usitnjavanju.
Odabir materijala za otpornost na trošenje i kontrolu kontaminacije
Metalurgija diskova izravno utječe na životni vijek, čistoću proizvoda i operativne troškove. Optimalni materijal uravnotežuje tvrdoću i žilavost na temelju abrazivnosti sirovine i regulatornih zahtjeva.
- D2 alatni čelik: Standardni izbor za brušenje opće namjene; nudi dobru otpornost na habanje uz umjerenu cijenu. Tipični životni vijek od 800-1.200 sati na neabrazivnoj plastici prije ponovnog nanošenja površine.
- Vrh od volfram karbida: Neophodan za minerale bogate silicijem, polimere punjene staklom ili keramičke prahove. Produžuje vijek trajanja za 5-8x u usporedbi s čelikom D2, ali košta 3-4 puta više unaprijed. Opravdano kada učestalost prekida rada premašuje mjesečne intervale.
- Nehrđajući čelik (316L/420): Obavezan za prehrambenu, farmaceutsku i kemijsku primjenu gdje je kontaminacija željezom neprihvatljiva. Niža otpornost na habanje od alatnog čelika, ali zadovoljava FDA/USP zahtjeve. Očekivati 30-50% kraći vijek trajanja naspram D2 u ekvivalentnim uvjetima.
- Obloženo keramikom: Opcija u nastajanju koja kombinira žilavost čelične podloge s površinskom tvrdoćom aluminija/cirkonijevog oksida. Smanjuje kontakt metala s metalom i nakupljanje statičkog elektriciteta u primjenama finog praha. Najbolje za <100 mikrona mete kod kojih elektrostatsko prianjanje uzrokuje gubitak popuštanja.
Prilagodba jaza i operativna optimizacija
Razmak između diskova je jedini najprilagodljiviji parametar koji kontrolira izlaznu finoću i stopu proizvodnje. Pravilna kalibracija kompenzira trošenje i prilagođava se varijabilnosti sirovine od serije do serije bez promjena hardvera.
Uspostavljanje osnovnih postavki jaza
Započnite s razmacima koje preporučuje proizvođač kao početnim zadanim vrijednostima, a zatim empirijski pročistite. Za valovite diskove koji ciljaju 200 oka, počnite od 0,010-0,015 inča (0,25-0,38 mm) . Smanjite u koracima od 0,002 inča dok pratite potrošnju struje; a >15% trenutni skok označava prekomjerno brušenje ili kontakt diska. Dokumentirajte najbolju točku gdje je prinos vrhunac bez pretjerane potrošnje energije.
Kompenzacija za progresivno trošenje
Kako se rubovi diska otupljuju, učinkoviti razmak rezanja se povećava čak i ako mehanički razmak ostaje konstantan. Implementirajte protokol za praćenje trošenja: svaki put izmjerite raspodjelu veličine čestica 50 radnih sati i podesite razmak čvršće za 0,001-0,003 inča kako biste održali specifikaciju. Kada prilagodba više ne vraća ciljni PSD, zakažite obnovu površine ili zamjenu. Ignoriranje ovog pomaka omogućuje prolaz prevelikim česticama, zagađujući nizvodne procese i izazivajući odbijanje kupaca.
Protokoli održavanja za maksimiziranje životnog vijeka diska
Proaktivno održavanje produljuje vijek trajanja diska daleko iznad reaktivnih ciklusa zamjene. Većina prijevremenih kvarova proizlazi iz operativnih zlouporaba koje se mogu spriječiti, a ne zbog normalnog trošenja.
- Dnevni vizualni pregled: Prije pokretanja provjerite ima li oštećenih zuba, napuknutih segmenata ili ugrađenih stranih tijela. Jedan metalni kontaminant može uništiti cijeli set diskova u nekoliko minuta.
- Praćenje temperature ležaja: Istrošeni ležajevi uzrokuju aksijalno odstupanje koje stvara neravnomjerno trošenje diskova. Zamijenite ležajeve kada temperatura prijeđe 70°C iznad temperature okoline ili vibracija prelazi 4,5 mm/s RMS.
- Provjera rashladnog sustava: Provjerite jesu li rashladni krugovi zraka ili vode slobodni. Pregrijavanje omekšava rubove diskova i eksponencijalno ubrzava trošenje; a porast od 20°C iznad projektirane temperature može prepoloviti preostali životni vijek.
- Konzistencija brzine dodavanja: Hranjenje izgladnjivanjem uzrokuje kontakt diska na disku; prekomjerno hranjenje uzrokuje uvjete u staji. Održavajte ravnomjerno opterećenje na 80-90% nazivne jakosti struje za optimalne karakteristike trošenja.
- Planirano obnavljanje površine: Nemojte čekati potpuni neuspjeh. Lagano brušenje na 60-70% dubine istrošenosti vraća geometriju uz 20% cijene zamjene i sprječava katastrofalna oštećenja spojnih komponenti.