

 中文简体
Funkcija i kritična uloga diskova za raspršivanje
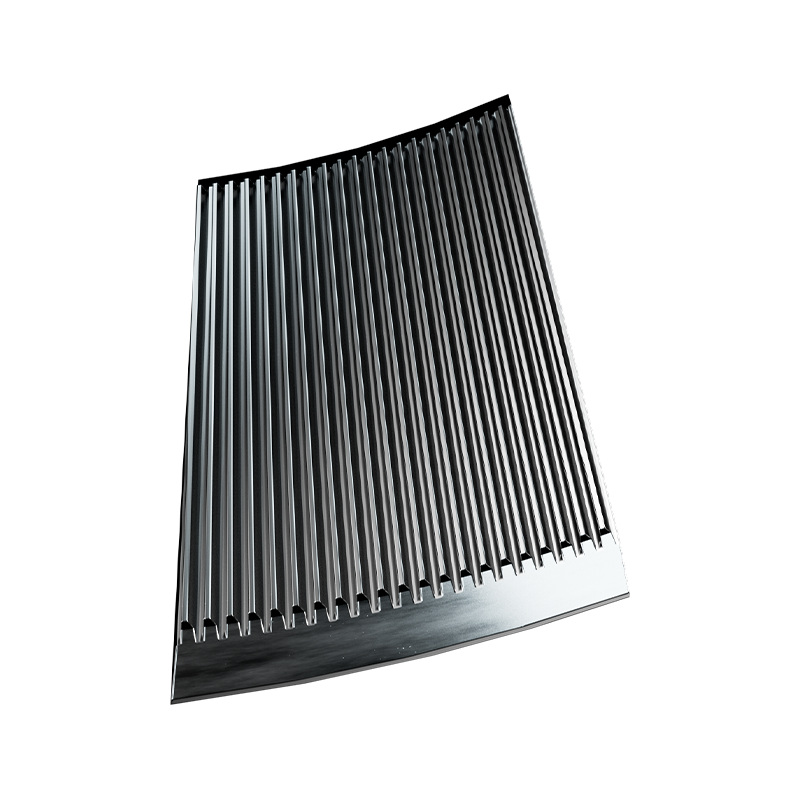
A disk za raspršivanje je visoko habajuća rotirajuća komponenta unutar mlinova za mljevenje koja primjenjuje tlačne i posmične sile za redukciju rasutih krutih tvari poput ugljena, vapnenca ili minerala u fini prah za industrijsku obradu. Ovi diskovi služe kao primarno sučelje između unosa mehaničke energije i smanjenja veličine materijala, izravno određujući učinkovitost protoka, distribuciju veličine čestica i operativne troškove. Stope trošenja diskova obično se kreću od 0,5 mm do 3 mm na 1000 radnih sati ovisno o abrazivnosti materijala i metalurgiji diska, što ih čini najčešće zamjenjivim potrošnim materijalom u vertikalnim mlinovima s valjcima i pulverizatorima s diskovima. Odabir ispravne geometrije diska, sastava legure i uzorka tvrdog navarivanja bitan je za održavanje ciljne finoće (npr. 70–90% prolazeći 200 mesh za ugljen) dok se neplanirani zastoji i specifična potrošnja energije svedu na minimum.
Konfiguracije diskova i dizajni specifični za aplikacije
Diskovi za raspršivanje nisu univerzalne komponente; njihov dizajn mora odgovarati karakteristikama sirovine, vrsti mlina i ciljevima proizvodnje. Tri primarne konfiguracije dominiraju industrijskim primjenama:
- Ravne brusne ploče: Koristi se u mlinovima tipa Raymond za meke do srednje tvrde materijale (ugljen, gips); imaju zamjenjive segmente košuljice pričvršćene za baznu ploču od lijevanog čelika za isplativo održavanje.
- Diskovi u obliku gume: Zaposlen u Loesche i Pfeiffer vertikalnim valjkastim mlinovima za cementnu sirovinu i trosku; zakrivljeni profil odgovara konturi valjka kako bi se stvorila optimalna raspodjela pritiska u zoni stiskanja u promjerima od 1200 do 2000 mm.
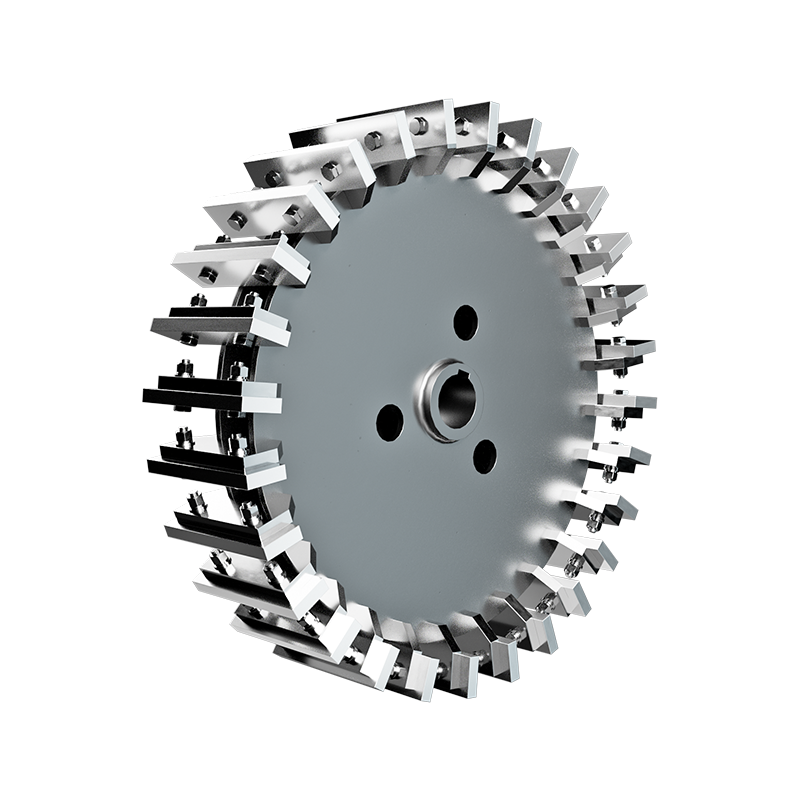
- Nazubljeni/nazubljeni diskovi: Nalazi se u raspršivačima s udarnim diskom za plastiku, kemikalije i preradu hrane; zupci koji se međusobno isprepliću stvaraju usitnjavanje dominantno smicanjem pri 3000–6000 okretaja u minuti za materijale osjetljive na toplinu.
Utjecaj geometrije na metriku izvedbe
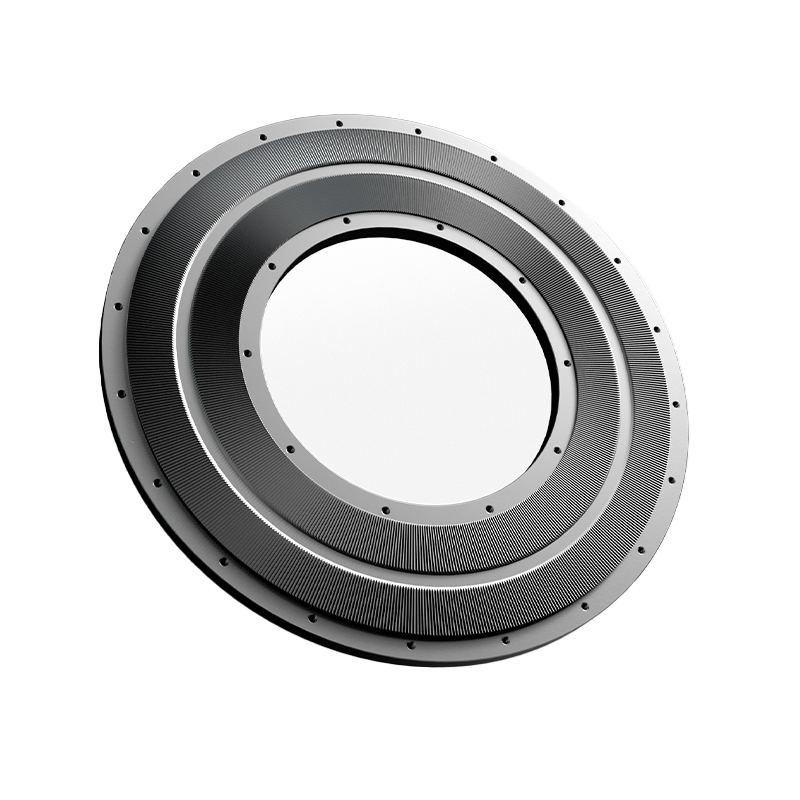
Topografija površine diska izravno utječe na učinkovitost brušenja. Užlijebljeni ili nabrasni uzorci povećavaju vrijeme zadržavanja materijala i omjer recirkulacije, poboljšavajući kontrolu finoće, ali povećavajući snagu za 8–15%. Glatki profili smanjuju specifičnu potrošnju energije za 5-10%, ali mogu proizvesti grublju distribuciju proizvoda. Suvremeno modeliranje računalne dinamike fluida (CFD) omogućuje prilagođene geometrije utora optimizirane za specifične sirovine, prinos poboljšanja propusnosti od 10–20% preko generičkih dizajna bez povećanja opterećenja motora.
Odabir materijala i strategije zaštite od trošenja
Dugovječnost diska u potpunosti ovisi o metalurškim odabirima usklađenim s abrazivnim uvjetima. Osnovni materijali osiguravaju strukturni integritet dok su površinski tretmani otporni na eroziju i udarni zamor.
| Materijalni sustav | Tvrdoća (HRC/HV) | Najbolja aplikacija | Faktor relativnog troška |
|---|---|---|---|
| Ni-tvrdo lijevano željezo | 45–55 HRC | Ugljen, minerali s niskim sadržajem silicija | 1,0x (osnovna linija) |
| Bijelo željezo s visokim sadržajem kroma | 58–65 HRC | Cementni klinker, željezna ruda | 2,5–3,0x |
| Prekrivanje od volfram karbida | 1.200–1.600 HV | Pijesak s visokim sadržajem silicija, boksit | 4,0–6,0x |
| Keramičko-metalni kompozit | 1.800–2.200 HV | Ekstremni udar abrazije | 8,0–12,0x |
Ekonomija tvrdog navarivanja u odnosu na čvrste legure
Za diskove velikog promjera (>1500 mm), navarivanje istrošenih površina s naslagama varova od volfram karbida često se pokaže ekonomičnijim od potpune zamjene. Ispravno izvedeno prekrivanje vraća izvorne dimenzije na 30–50% cijene novog diska produžujući vijek trajanja za 8.000–15.000 dodatnih sati. Međutim, ovaj pristup zahtijeva precizno upravljanje toplinom tijekom zavarivanja kako bi se spriječilo pucanje u osnovnom metalu; Toplinska obrada nakon zavarivanja obavezna je za diskove veće od 60 mm debljine.
Praćenje trošenja i kriteriji za odlučivanje o zamjeni
Proaktivno upravljanje diskovima sprječava katastrofalne kvarove i održava dosljednu kvalitetu proizvoda. Ključni pokazatelji koji pokreću pregled ili zamjenu uključuju:
- Povećanje amplitude vibracija: Porast osnovne vibracije >25% ukazuje na neravnomjerno trošenje ili labavljenje segmenta; potrebno je trenutno isključivanje ako ubrzanje premaši 7,1 mm/s RMS prema ISO 10816-3.
- Odstupanje privlačenja snage: Povećanje specifične potrošnje energije >10% iznad osnovne vrijednosti ukazuje na smanjenu učinkovitost brušenja zbog istrošene geometrije profila.
- Odstupanje finoće proizvoda: Gruba frakcija (200 mesh) koja premašuje specifikacijska ograničenja unatoč prilagodbama klasifikatora signalizira nedovoljnu dubinu zone kompresije.
- Pragovi za vizualni pregled: Najveća dopuštena dubina habanja ovisi o dizajnu; tipična ograničenja su 40–60 mm za ravne diskove i 25–35 mm za profile guma prije nego što popravak postane neekonomičan.
Implementirajte ultrazvučno mapiranje debljine tijekom planiranih zastoja kako biste kvantitativno pratili napredovanje trošenja. Dokumentiranje stopa trošenja u odnosu na obrađenu tonažu omogućuje prediktivno planiranje zamjene, smanjujući hitne zastoje u prosjeku za 60-80 sati godišnje po mlinu prema referentnim studijama industrije.