

 中文简体
Prilikom kupnje plastičnih noževa za raspršivanje, ključno pitanje nije opisuje li ih dobavljač jednostavno kao "otporne na habanje", već može li se njihova otpornost na habanje izmjeriti i potvrditi stvarnim proizvodnim podacima.
Materijal oštrice, toplinska obrada, tvrdoća, geometrija, točnost obrade, obrađeni materijal i radni uvjeti utječu na trošenje oštrice i vijek trajanja. Stoga nijedan pojedinačni parametar ne može točno prikazati ukupnu izvedbu oštrice.
Pouzdanija metoda evaluacije je uspostavljanje cjelovitog procesa testiranja:
Početno stanje oštrice → Test kontrolirane proizvodnje → Stanje oštrice nakon testiranja i podaci o proizvodnji
Uspoređujući stanje oštrice prije i nakon testiranja, zajedno sa stvarnim protokom materijala, veličinom čestica praha, učinkom i radnim parametrima, kupci mogu procijeniti stvarnu istrošenost oštrice i napraviti informiraniju tehničku usporedbu i usporedbu troškova između dobavljača oštrice.
Što uzrokuje trošenje oštrice plastičnog raspršivača?
Lopatice plastičnog usitnjavača izložene su različitim mehaničkim i toplinskim opterećenjima ovisno o materijalu koji se obrađuje i uvjetima proizvodnje.
Abrazivno trošenje
Abrazivno trošenje čest je oblik trošenja oštrice. Tijekom kontinuiranog usitnjavanja, tvrde čestice u materijalu opetovano dolaze u dodir i trljaju se o površinu oštrice, postupno otupljujući oštricu i uklanjajući materijal s radne površine.
Različite plastike stvaraju različite uvjete trošenja. Čisti PE ili PP općenito predstavlja drugačiju okolinu habanja od PVC-a koji sadrži mineralna punila kao što je kalcijev karbonat. Plastika ojačana staklenim vlaknima može izazvati veća abrazivna opterećenja.
Stoga se otpornost na habanje oštrice ne bi trebala ocjenjivati samo na temelju kvalitete materijala ili tvrdoće. Također se moraju uzeti u obzir stvarni obrađeni materijal, sadržaj punila i uvjeti proizvodnje.
Udarac i lomljenje rubova
Plastične lopatice raspršivača tijekom rada doživljavaju ponovljene mehaničke udare i opterećenja. Ako oštrica nije dovoljno čvrsta, na oštrici se mogu pojaviti strugotine, zarezi ili pukotine.
Takvo oštećenje smanjuje efektivnu radnu površinu i može promijeniti geometriju oštrice, utječući na učinkovitost usitnjavanja, konzistentnost veličine čestica i radnu stabilnost.
Stoga ispitivanje istrošenosti lopatica treba procijeniti ne samo gubitak materijala, već i najsuvremeniji integritet i promjene u geometriji lopatica.
Trenje, porast temperature i strani materijali
Tijekom usitnjavanja, oštrice su kontinuirano izložene trenju i toplinskim opterećenjima. Nestabilno uvlačenje, prekomjerna opterećenja brušenja ili neprikladni radni parametri mogu povećati temperaturu oštrice i mehanički stres, ubrzavajući trošenje.
U recikliranoj plastici, čvrsti strani materijali kao što su čestice metala i kamenčići također mogu uzrokovati lokalizirana oštećenja od udarca i najmodernije lomljenje.
Stoga radni vijek lopatice ne ovisi samo o samoj lopatici već io stabilnosti punjenja, radnim parametrima, uvjetima hlađenja i čistoći materijala.
Što određuje otpornost na habanje oštrice plastičnog raspršivača?
Otpornost na habanje oštrice plastičnog raspršivača određena je kombinacijom materijala, procesa proizvodnje, dizajna oštrice i uvjeta rada.
Stoga se otpornost na habanje oštrice ne smije ocjenjivati samo na temelju vrste ili tvrdoće čelika. Kvaliteta proizvodnje oštrice mora se uzeti u obzir zajedno sa stvarnim uvjetima proizvodnje.

D2 u odnosu na DC53 oštrice za raspršivanje plastike
D2 i DC53 su alatni čelici koji se koriste u alatima otpornim na habanje. Međutim, za plastične oštrice raspršivača, samo usporedba kvaliteta čelika ne može u potpunosti odrediti konačnu izvedbu oštrice.
Smislenija usporedba trebala bi uzeti u obzir toplinsku obradu, tvrdoću, žilavost, geometriju oštrice, kvalitetu strojne obrade, obrađeni materijal i radne uvjete.
Stoga bi smislena usporedba između D2 i DC53 oštrica trebala uzeti u obzir stvarni obrađeni materijal, uvjete toplinske obrade, tvrdoću, geometriju oštrice i proizvodne rezultate, umjesto da uspoređuje samo kvalitete čelika.
Zašto sama tvrdoća ne može dokazati vijek trajanja oštrice

Tvrdoća je važan pokazatelj performansi materijala plastične oštrice raspršivača, ali veća tvrdoća ne znači nužno duži radni vijek. HRC vrijednost odražava otpornost materijala na deformacije i trošenje površine, ali ne može izravno pokazati koliko sati oštrica može raditi ili koliko tona plastike može obraditi.
Čak i kada dva seta oštrica imaju slične vrijednosti tvrdoće, njihov stvarni životni vijek i dalje može varirati zbog razlika u žilavosti, toplinskoj obradi, najsuvremenijoj geometriji, točnosti obrade, obrađenom materijalu i radnom opterećenju.
Ova se tri pojma stoga mogu razlikovati na sljedeći način:
Tvrdoća → Svojstvo materijala
Stopa trošenja → Ponašanje trošenja
Radni vijek → Radno vrijeme ili protok materijala prije nego što se dostignu definirani kriteriji zamjene
Za nabavu oštrica, korisna referenca nije jedna HRC vrijednost, već stvarni podaci o trošenju i rezultati proizvodnje.
Kako izmjeriti istrošenost oštrice plastičnog raspršivača
Ispitivanje tvrdoće
Ispitivanje tvrdoće se uglavnom koristi za provjeru materijala i stanja toplinske obrade oštrice i važan je dio kontrole kvalitete oštrice.
Zapisi o ispitivanju mogu uključivati ocjenu čelika, uvjet toplinske obrade, mjesto mjerenja i stvarnu HRC vrijednost, pružajući osnovu za sljedivost kvalitete i usporedbu između različitih proizvodnih serija.
Međutim, tvrdoća samo odražava svojstva materijala i ne može se izravno pretvoriti u radni vijek oštrice. Stoga bi se ispitivanje tvrdoće trebalo koristiti kao osnovni pokazatelj kvalitete, zajedno sa stvarnim podacima o trošenju i proizvodnji, za procjenu životnog vijeka oštrice.
Mjerenje dimenzija
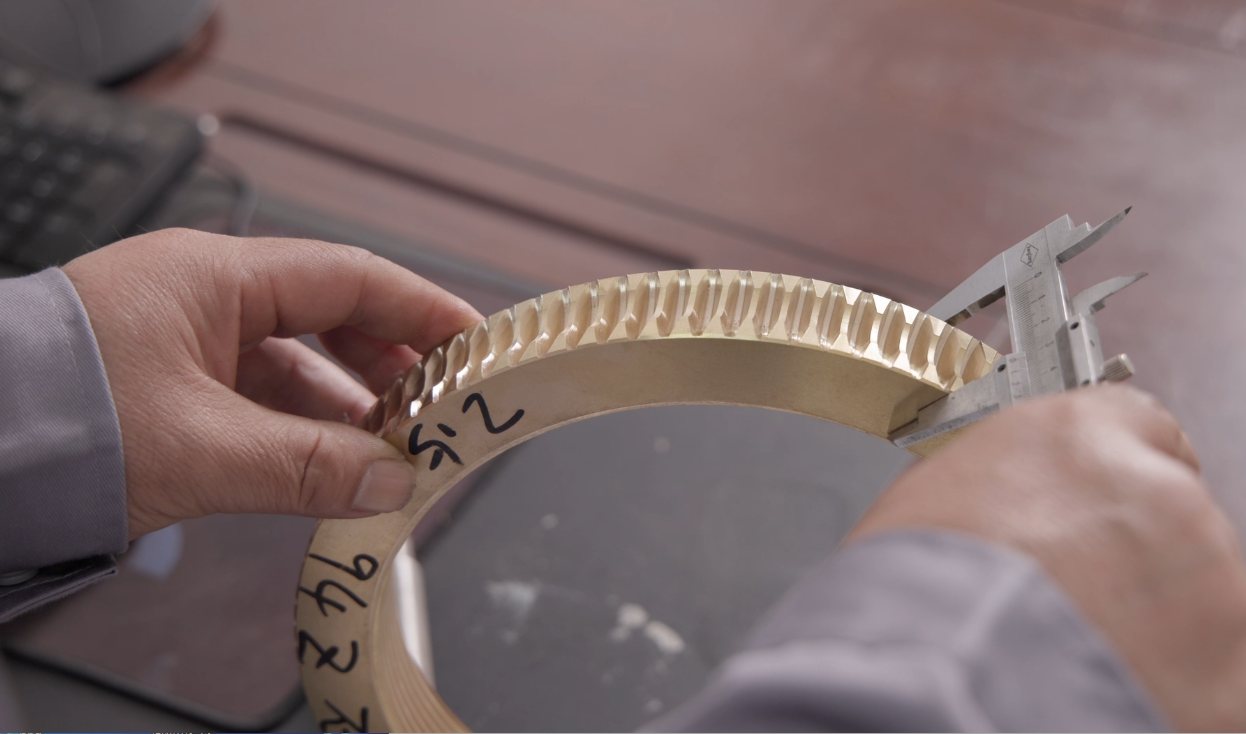
Mjerenje ključnih dimenzija oštrice prije i nakon testiranja može izravno pokazati promjene dimenzija i gubitak materijala, što ga čini važnom metodom za procjenu stvarnog trošenja oštrice.
Kako bi se osigurala usporedivost podataka, mjesta mjerenja, alati i metode trebaju ostati dosljedni prije i nakon testiranja, a dimenzionalne razlike trebaju biti zabilježene.
Ta se mjerenja zatim mogu koristiti za izračunavanje istrošenosti noževa i stope trošenja, dajući osnovu za usporedbu performansi različitih noževa.
Vrhunsko mjerenje istrošenosti
Vrhunsko trošenje može se procijeniti mjerenjem:
-
Vrhunsko povlačenje
-
Promjene u rubnom profilu
-
Trošenje na radnoj površini
-
Ostale definirane promjene u kritičnim dimenzijama lopatica
Ključno je ne oslanjati se na jednu specifičnu metodu mjerenja, već održavati dosljedna mjesta mjerenja, metode i kriterije ocjenjivanja prije i nakon testiranja. Time su rezultati trošenja pouzdaniji i usporedivi.
Kako provesti kontrolirano ispitivanje trošenja oštrice plastičnog raspršivača?
Svrsishodno ispitivanje istrošenosti oštrice treba kontrolirati varijable koje mogu utjecati na rezultate. Cilj je održati uvjete ispitivanja što je moguće dosljednijima kako bi se razlike u istrošenosti oštrice mogle pouzdanije procijeniti.
Korak 1: Zabilježite početno stanje oštrice
Prije početka proizvodnog testa zabilježite:
-
Materijal oštrice
-
Tvrdoća
-
Ključne dimenzije
-
Vrhunsko stanje
-
Geometrija oštrice
-
Stanje ugradnje
Ti zapisi daju osnovu za usporedbu nakon testa.
Korak 2: Koristite isti obrađeni materijal
Kada uspoređujete dva rješenja s oštricama, koristite istu vrstu i slično stanje obrađenog materijala kad god je to moguće kako biste smanjili utjecaj razlika u materijalu.
Na primjer, test koji koristi čisti PE ne može se izravno usporediti s testom koji koristi plastiku ojačanu staklenim vlaknima jer dva materijala stvaraju različita okruženja trošenja i mehanička opterećenja.
Korak 3: Kontrolirajte radne uvjete raspršivača plastike
Treba zabilježiti sljedeće parametre ispitivanja:
Što su uvjeti ispitivanja dosljedniji, to će podaci o istrošenosti noževa biti usporedivi, što olakšava procjenu stvarnih performansi različitih rješenja noževa.
Kako zabilježiti učinak proizvodnje tijekom testiranja?
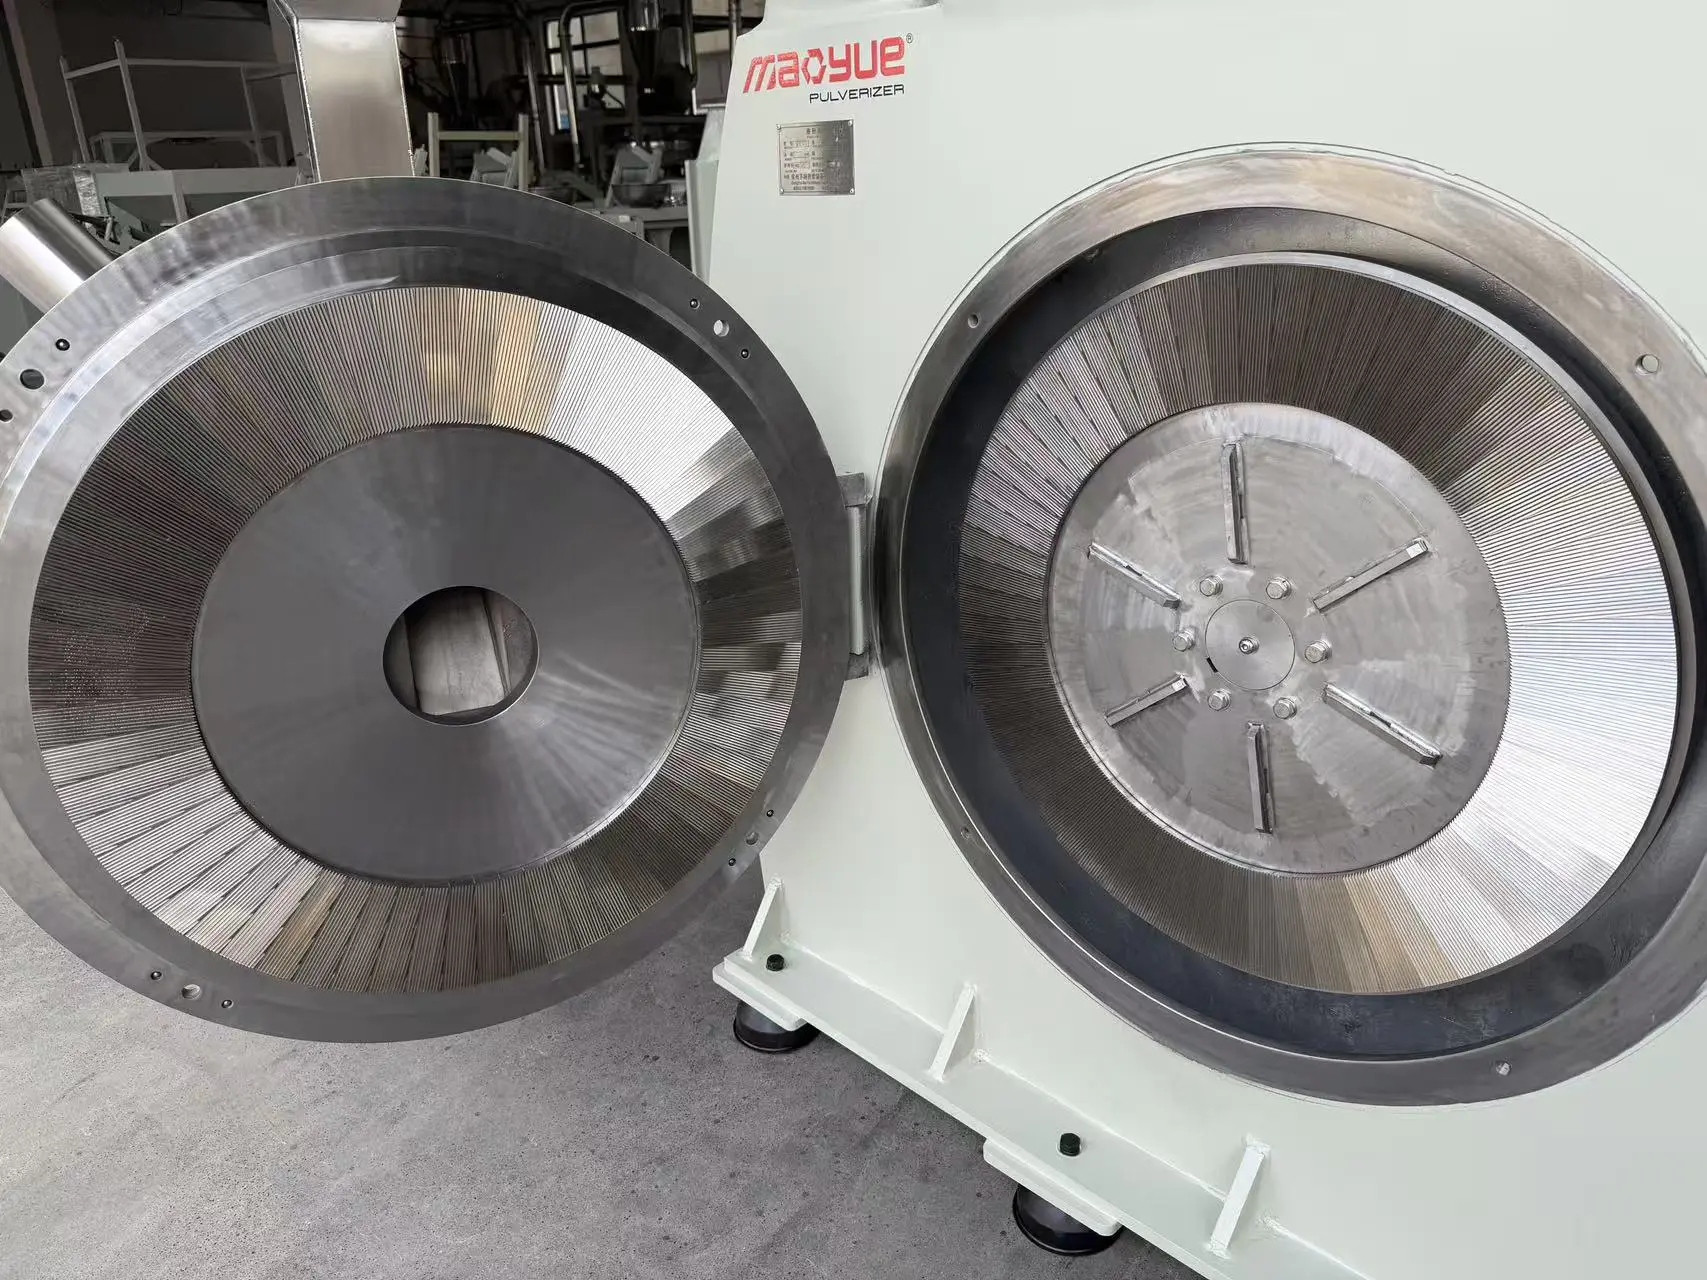
Istrošenost oštrice ne treba ocjenjivati samo promjenama na samoj oštrici. Podatke o proizvodnji također treba zabilježiti kako bi se utvrdilo kako istrošenost oštrice utječe na stvarni radni učinak.
Ključni parametri koje treba zabilježiti tijekom testa uključuju:
-
Učinak: kg/h i ukupni protok materijala
-
Temperatura materijala: za praćenje trenja i porasta temperature
-
Struja ili opterećenje motora: za prepoznavanje promjena u radnom opterećenju
-
Veličina čestica praha i raspodjela veličine čestica: za procjenu konzistencije praha
-
Vibracije i nenormalni uvjeti: za prepoznavanje promjena u radu stroja
-
Prikupljanje praha: za provjeru ostaju li pražnjenje i skupljanje stabilni
Usporedba ovih proizvodnih podataka s izmjerenim trošenjem oštrice može pomoći u određivanju je li istrošenost oštrice utjecala na učinak, kvalitetu praha ili radnu stabilnost opreme.
Kako izračunati stopu trošenja oštrice plastičnog raspršivača?
Radni sati sami po sebi nisu dovoljni za potpunu procjenu istrošenosti noževa. Dva stroja mogu raditi isti broj sati dok obrađuju vrlo različite količine materijala.
U kontroliranom usporednom testu stvarni protok materijala stoga se može koristiti kao važna referenca.
Jednostavan izračun je:
Stopa trošenja = izmjereni gubitak materijala oštrice ÷ stvarni protok materijala
Ovisno o metodi mjerenja, stopa trošenja može se izraziti kao gubitak dimenzija po toni materijala, gubitak mase po toni ili neko drugo jasno definirano mjerenje.
Na primjer, ako se navedena dimenzija oštrice smanji za 0,20 mm nakon obrade 100 tona materijala:
Dimenzionalna stopa trošenja = 0,20 mm ÷ 100 tona = 0,002 mm/tona
Rezultate ispitivanja treba uvijek prijaviti zajedno s metodom mjerenja, obrađenim materijalom i uvjetima ispitivanja kako bi se osiguralo da se podaci mogu pravilno interpretirati i usporediti.
Kako istrošenost oštrice utječe na rad plastičnog raspršivača?
Ključno je odrediti kada istrošenost oštrice postane dovoljno značajna da utječe na proizvodne ciljeve.
Oštrica još uvijek može biti mehanički sposobna za rad, ali njena istrošenost može već utjecati na kvalitetu praha, učinak ili kontrolu temperature izvan potrebnih proizvodnih specifikacija.
Kada treba zamijeniti plastične oštrice raspršivača?
Specifične kriterije zamjene treba odrediti na temelju dizajna oštrice, modela raspršivača, obrađenog materijala i proizvodnih zahtjeva.
Kako različiti materijali utječu na trošenje oštrice plastičnog raspršivača
Različite plastike stvaraju različite radne uvjete za oštrice raspršivača. Stoga bi se odabir oštrice trebao temeljiti na stvarnom obrađenom materijalu i uvjetima proizvodnje.
Ista specifikacija oštrice ne osigurava automatski isti vijek trajanja za različite plastike.
Stoga bi odabir oštrice i procjena istrošenosti trebali započeti stvarnim materijalom i uvjetima njegove proizvodnje.
Uobičajene pogreške pri usporedbi otpornosti na habanje plastične oštrice raspršivača
Usporedba različitih materijala
Rezultati ispitivanja čistog PE-a ne mogu se izravno usporediti s rezultatima plastike ojačane staklenim vlaknima jer stvaraju različite uvjete trošenja i mehaničkog opterećenja.
Usporedba samo tvrdoće
Viša HRC vrijednost ne znači automatski duži vijek trajanja oštrice.
Uspoređivanje samo radnih sati
Radni sati sami po sebi ne odražavaju u potpunosti stvarno radno opterećenje oštrice. Također treba uzeti u obzir ukupnu količinu obrađenog materijala.
Zanemarivanje kvalitete pudera
Oštrica još uvijek može biti mehanički sposobna za rad, dok je njezina istrošenost već utjecala na veličinu čestica, učinak ili kontrolu temperature.
Promjena više uvjeta ispitivanja u isto vrijeme
Ako se brzina dodavanja, razmak brušenja, metoda hlađenja i obrađeni materijal mijenjaju istovremeno, postaje teško odrediti koji je faktor uzrokovao razliku u trošenju oštrice.
Što biste trebali pitati proizvođača plastičnih noževa za raspršivanje prije kupnje?
Kada kupujete plastične oštrice za raspršivanje, nemojte samo pitati: "Koliko košta jedan set oštrica?"
Također je važno zatražiti od proizvođača mjerljive tehničke podatke koji se mogu koristiti za usporedbu performansi i troškova.
Ovaj pristup pomiče nabavu oštrica s usporedbe samo cijene na mjerljivu usporedbu proizvodnih performansi, trošenja i operativnih troškova.
Kako odabrati proizvođača plastičnih noževa za raspršivanje?
Zašto kupiti zamjenske oštrice od proizvođača plastičnih raspršivača?
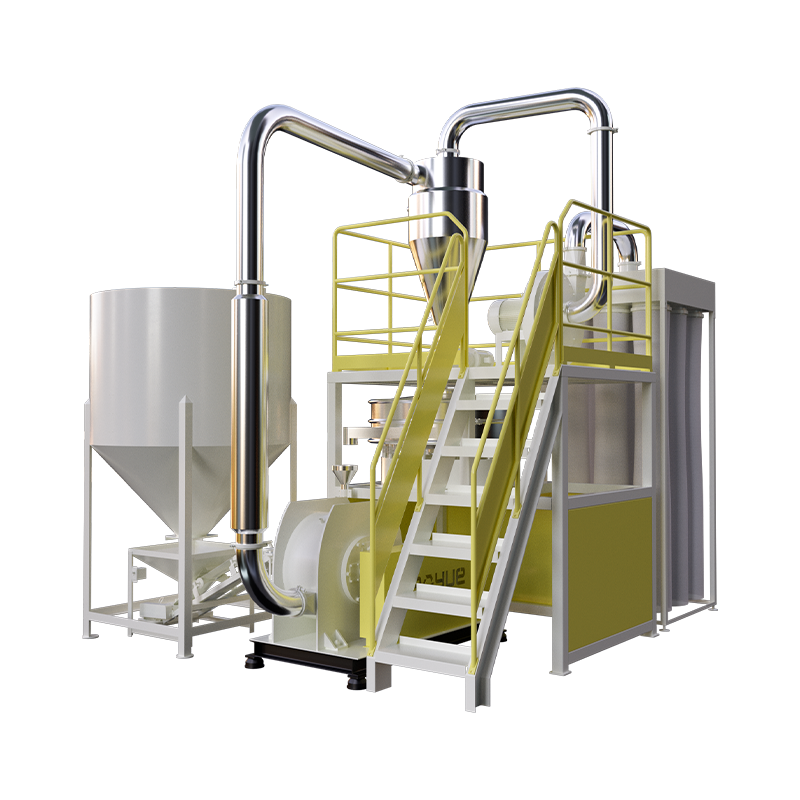
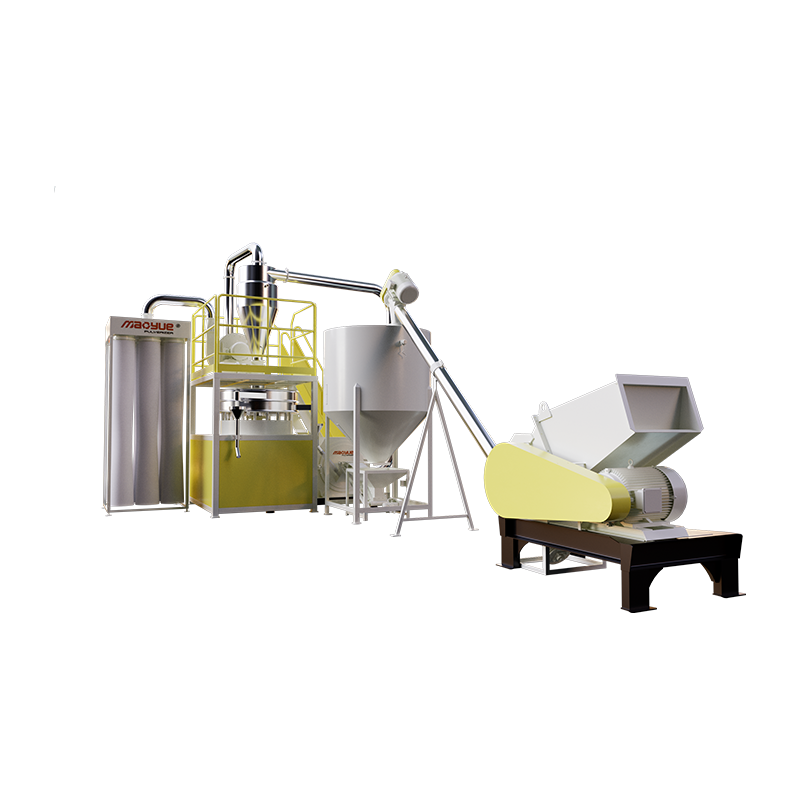
Plastične lopatice raspršivača ne rade kao neovisne komponente. Rotirajući noževi, fiksni noževi ili zubi, diskovi za mljevenje, komore za mljevenje, rotori, sustavi za hranjenje, sustavi za hlađenje i sustavi za podešavanje razmaka pri mljevenju trebaju raditi zajedno kao integrirani sustav.
Stoga je dimenzionalna i geometrijska kompatibilnost posebno važna kod zamjene oštrica raspršivača.
Proizvođač originalne opreme može procijeniti zamjenske oštrice na temelju čimbenika kao što su:
-
Model pulverizatora
-
Promjer brusnog diska
-
Geometrija oštrice
-
Brzina rada
-
Razmak za brušenje
-
Obrađeni materijal
-
Konfiguracija hlađenja
-
Zahtjevi za instalaciju
Ovo je posebno važno za kupce koji žele zamijeniti istrošene oštrice bez zamjene postojećeg plastičnog raspršivača.
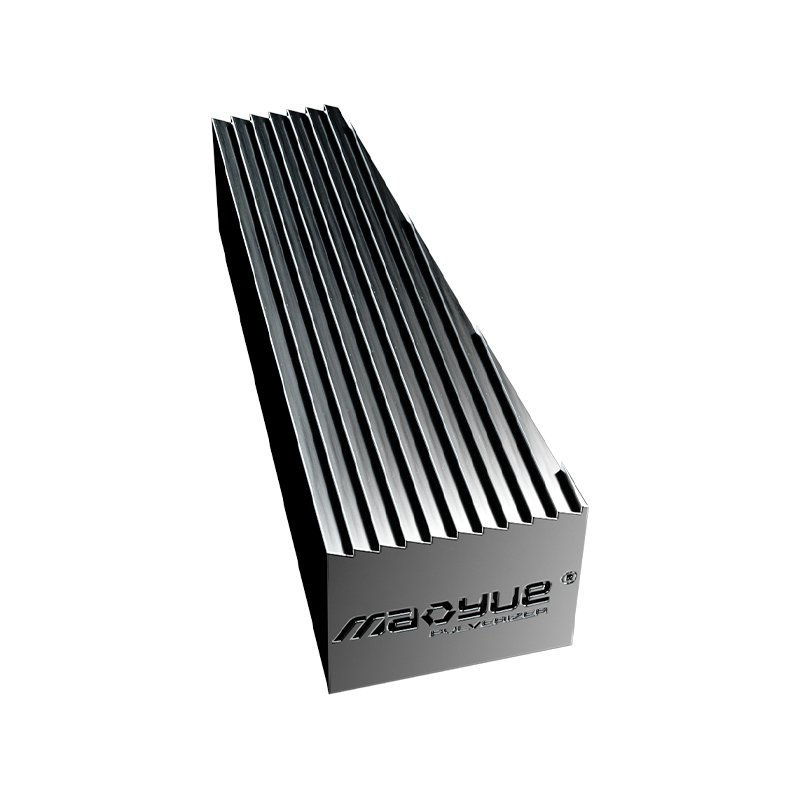
Mao Yue plastične oštrice za raspršivanje
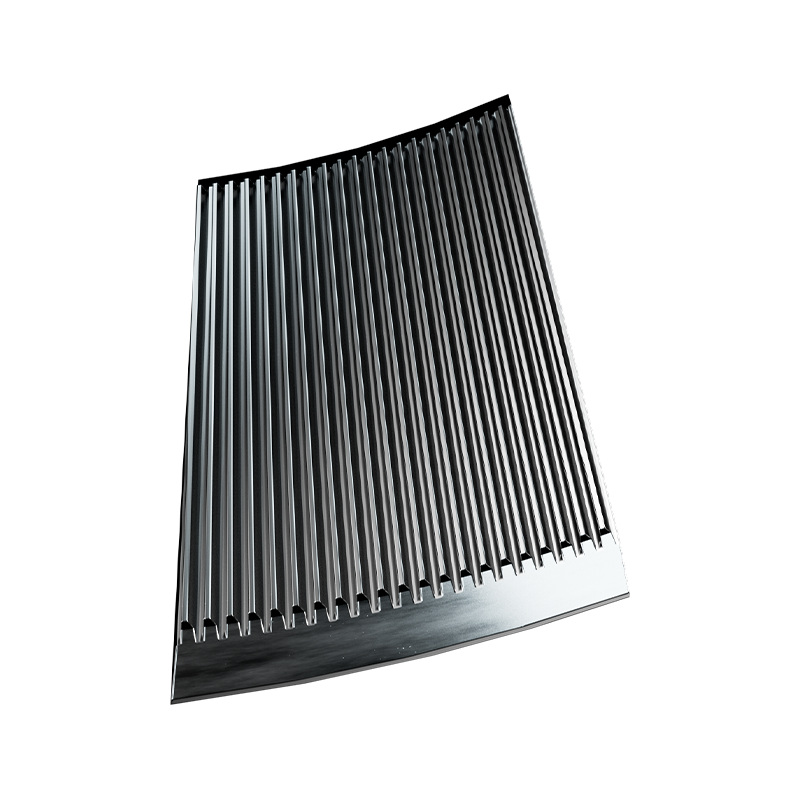
Mao Yue neovisno razvija i proizvodi osnovne komponente za sustave za usitnjavanje plastike, uključujući diskove za mljevenje, rotirajuće oštrice, fiksne oštrice, nazubljene ploče i druge potrošne dijelove.
Proces proizvodnje kombinira odabir materijala, toplinsku obradu, CNC strojnu obradu, precizno brušenje, dimenzionalnu inspekciju, ispitivanje tvrdoće, vrhunsku inspekciju i dinamičko balansiranje.
Cilj nije samo proizvesti oštricu visoke tvrdoće, već osigurati da oštrica pouzdano radi kao dio cjelovitog sustava za usitnjavanje plastike.
Za različite materijale i proizvodne zahtjeve, čimbenici kao što su materijal oštrice, tvrdoća, geometrija, brusni razmak, hlađenje, punjenje i parametri opreme mogu se smatrati integriranim sustavom.
Unutarnja proizvodnja oštrica i CNC obrada
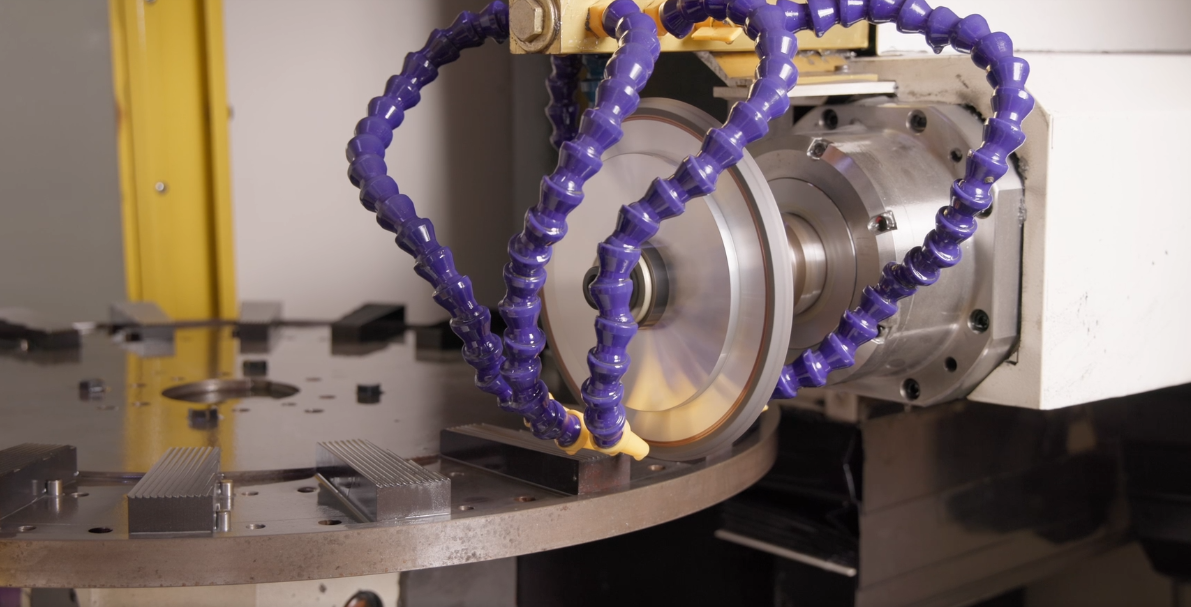
Mao Yue proizvodi ključne potrošne dijelove za plastične pulverizere u svojoj tvrtki i koristi CNC strojnu obradu za kontrolu dimenzija i geometrije oštrica.
Kada se komponente lopatica i plastični raspršivač razvijaju unutar istog sustava, geometrija lopatica, razmak pri mljevenju, brzina rotora i stvarne primjene materijala mogu se procijeniti zajedno.
Toplinska obrada, inspekcija i dinamičko balansiranje
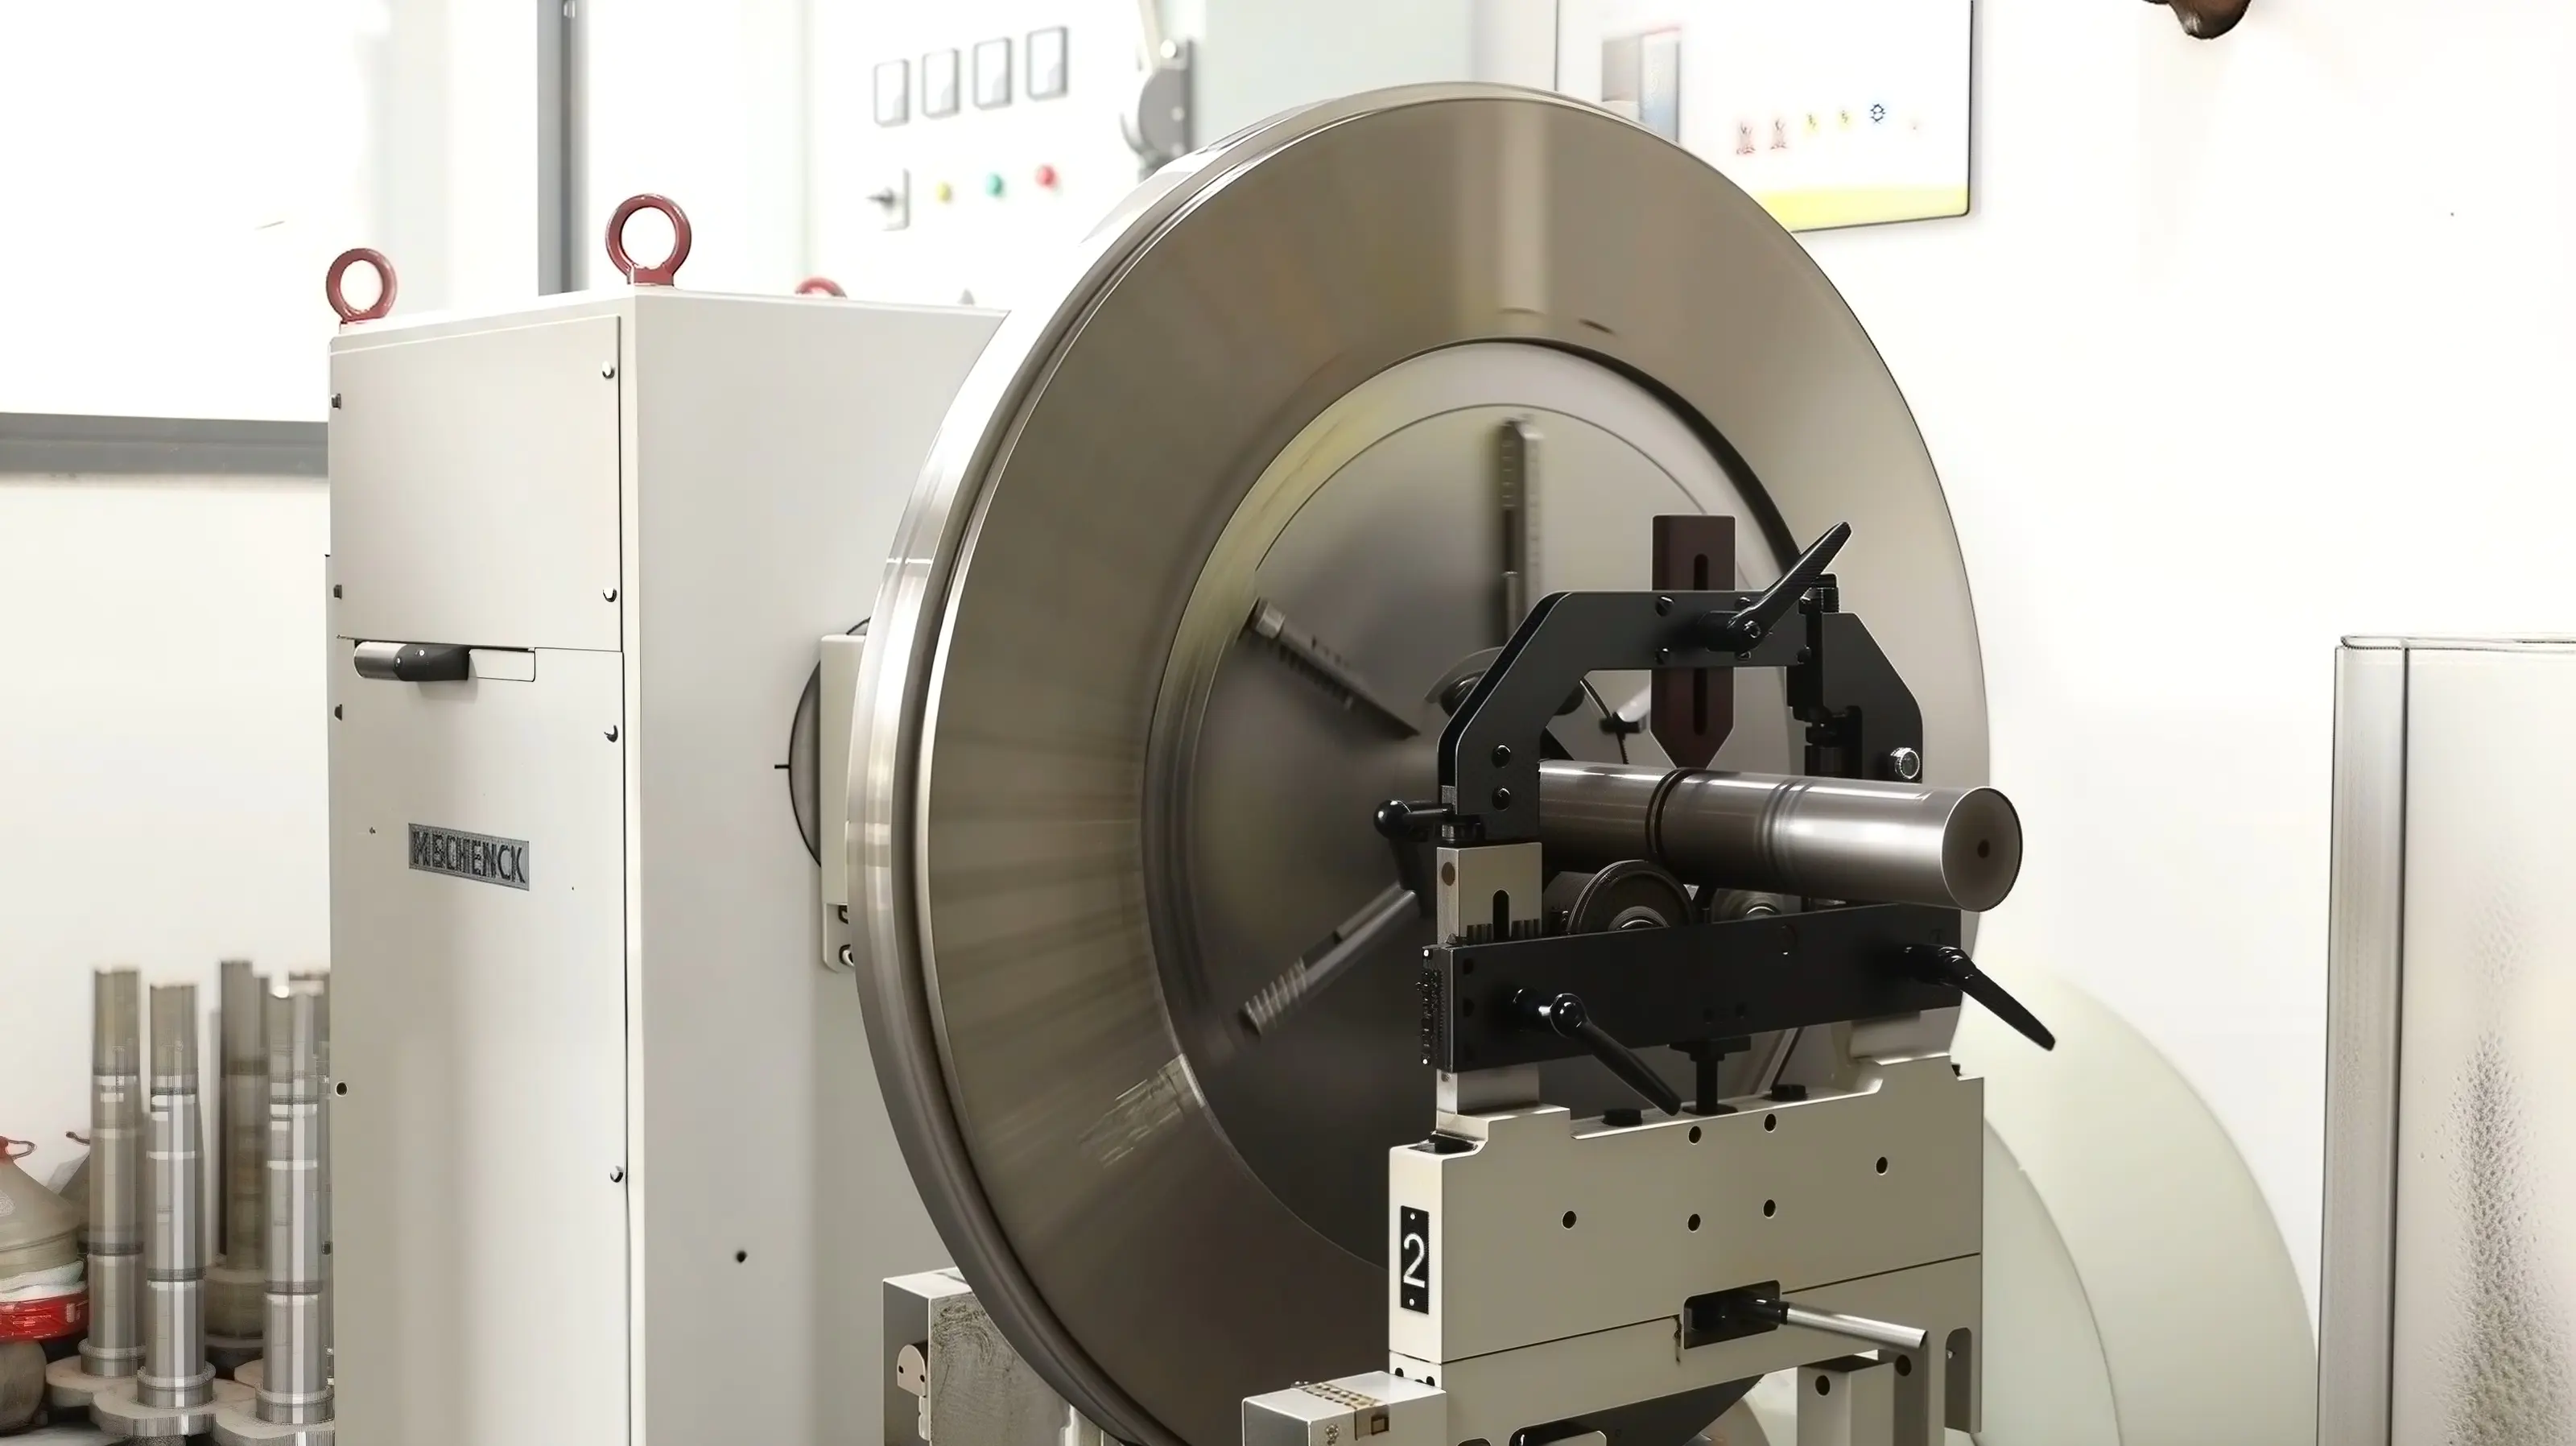
Pulverizator plastike velike brzine zahtijeva više od rezne oštrice visoke tvrdoće.
Dosljednost dimenzija, geometrija lopatica, ispravna instalacija i ravnoteža rotora također mogu utjecati na radnu stabilnost opreme.
Mao Yueov proizvodni proces oštrice uključuje toplinsku obradu, ispitivanje tvrdoće, inspekciju dimenzija, najsuvremeniju inspekciju i dinamičko balansiranje, koji su uključeni u proces proizvodnje i kontrole kvalitete.
Često postavljana pitanja
Koji je najbolji materijal za plastične oštrice raspršivača?
Ne postoji niti jedan materijal koji je prikladan za sve radne uvjete. D2 i DC53 mogu se koristiti za oštrice otporne na habanje, ali pri specifičnom izboru treba uzeti u obzir vrstu plastike, sadržaj punila, radno opterećenje, dizajn oštrice i uvjet toplinske obrade.
Znači li veći HRC uvijek bolje performanse oštrice?
Nije nužno. Tvrdoća je važan pokazatelj otpornosti na habanje oštrice, ali na stvarni životni vijek također utječu žilavost, toplinska obrada, najsuvremenija geometrija, točnost obrade, obrađeni materijal i radni uvjeti.
Koliko dugo traju plastične oštrice raspršivača?
Životni vijek oštrice ovisi o obrađenom materijalu, protoku materijala, ciljnoj veličini praha, onečišćenjima, uvjetima hlađenja, konfiguraciji opreme i uvjetima rada. Stoga se vrijeme rada uvijek treba razmatrati zajedno sa specifičnim uvjetima ispitivanja.
Kako se može izmjeriti istrošenost oštrice plastičnog raspršivača?
Istrošenost oštrice može se procijeniti ispitivanjem tvrdoće, mjerenjem dimenzija, najsuvremenijim mjerenjem profila, fotografijama oštrice prije i poslije, vremenom rada, protokom materijala i praćenjem kvalitete praha.
Koja je razlika između D2 i DC53 plastičnih noževa za raspršivanje?
I D2 i DC53 su alatni čelici koji se mogu koristiti u aplikacijama otpornim na habanje. Njihova prikladnost ovisi o potrebnoj tvrdoći, žilavosti, otpornosti na trošenje, toplinskoj obradi i stvarnim radnim uvjetima.
Utječu li punila na trošenje oštrice plastičnog raspršivača?
Da. Mineralna punila, staklena vlakna i druge tvrde komponente mogu povećati abrazivno opterećenje i mogu ubrzati trošenje oštrice u usporedbi s relativno čistim polimerima.
Može li Mao Yue testirati moj materijal prije odabira oštrica?
Kupci mogu pružiti informacije o materijalima i, kada to uvjeti dopuštaju, stvarne uzorke materijala za testiranje i tehničku procjenu. Testiranje može uzeti u obzir ciljanu veličinu praha, propusnost, temperaturu, performanse dodavanja i konfiguraciju oštrice.
Zaključak: Dokazivanje otpornosti oštrice na habanje podacima
Plastična oštrica pulverizatora otporna na habanje ne bi se trebala definirati jednim brojem.
Tvrdoća je bitna. Vrsta čelika je važna. Toplinska obrada je važna. Ali vrijedan dokaz dolazi iz stvarne proizvodne izvedbe.
Može li oštrica zadržati svoju radnu geometriju?
Može li brusni zazor ostati stabilan?
Može li stroj dosljedno proizvoditi prah unutar ciljanog raspona veličine čestica?
Koliko materijala oštrica može obraditi prije zamjene?
Kako trošenje oštrice utječe na kvalitetu praha, učinak i troškove rada?
Kada se na ova pitanja može odgovoriti putem kontroliranih testnih podataka, otpornost na habanje više nije samo marketinški opis. Postaje mjerljivi pokazatelj učinka proizvodnje.
Trebate plastične oštrice za raspršivanje ili zamjenske potrošne dijelove? Pošaljite Mao Yueu svoje zahtjeve za materijal i usitnjavanje
Pravu plastičnu oštricu za usitnjavanje treba odabrati na temelju stvarnog obrađenog materijala i proizvodnih zahtjeva, a ne jednostavno prema općoj specifikaciji.
Ako obrađujete PE, PP, PVC, masterbatch u boji, inženjersku plastiku, punjenu plastiku ili recikliranu plastiku, Mao Yueu možete pružiti:
-
Vrsta materijala
-
Veličina hrane
-
Ciljana veličina čestica praha
-
Potrebna propusnost
-
Radno vrijeme dnevno
-
Trenutačni problemi s oštricom
-
Konačna primjena
Kada to uvjeti dopuštaju, možete dati i stvarni uzorak materijala za ispitivanje.
Na temelju materijala i zahtjeva za proizvodnju, Mao Yue može dalje raspravljati o prikladnim materijalima oštrice, tvrdoći, strukturi raspršivanja, konfiguraciji hlađenja, sustavu hranjenja i drugim parametrima opreme.
Cilj nije jednostavno isporučiti "oštricu otpornu na habanje", već razviti sustav za usitnjavanje plastike koji može dosljedno održavati ciljnu kvalitetu praha uz kontrolu troškova zamjene oštrica, održavanja i rada.