

 中文简体
Kvaliteta rotacijski oblikovanih proizvoda ne ovisi samo o polietilenskoj sirovini, već io veličini čestica praha, raspodjeli veličine čestica, tečljivosti i stvarnim uvjetima obrade.
Za proizvođače rotacijskih kalupa, mljevenje PE materijala na ciljanu veličinu oka ne znači nužno da je dobiveni prah prikladan za proizvodnju. Prekomjerni udio grubih čestica, varijacije u distribuciji veličine čestica ili povećanja temperature tijekom kontinuiranog rada mogu utjecati na daljnju izvedbu obrade.
Dakle, kako možete proizvesti PE prah prikladan za rotomolding?
Ključno je uskladiti karakteristike sirovina, opremu za usitnjavanje, metodu hlađenja, uvjete prosijavanja i zahtjeve za pregled gotovog praha, a ne jednostavno težiti finijem prahu.
Ovaj članak objašnjava proizvodni proces PE rotacijskog praha, ključne čimbenike u odabiru raspršivača, metode provjere kvalitete praha i kako Mao Yue pomaže kupcima procijeniti prikladna rješenja PE raspršivanja kroz stvarno testiranje materijala i vlastitu proizvodnju osnovnih komponenti.
Što PE prah čini prikladnim za rotomolding?
Rotomolding je proces u kojem se zagrijani kalup okreće tako da se plastični materijal postupno topi i oblaže unutarnju površinu kalupa. Za mnoge primjene rotacijskog kalupljenja, polietilen se mora usitniti u prah pogodan za kasniju obradu.
PE prah za rotacijsko kalupljenje treba procijeniti prema stupnju smole, strukturi proizvoda i procesu kalupljenja. Ključni čimbenici uključuju:
-
Ciljana veličina čestica: prah mora zadovoljiti zahtjeve finoće specifične primjene rotacijskog kalupljenja.
-
Raspodjela veličine čestica: Osim prosječne veličine čestica, treba uzeti u obzir udjele grubih čestica, finih čestica i čestica izvan ciljanog raspona.
-
Protočnost praha: Oblik čestica i udio finih čestica mogu utjecati na to kako se prah kreće i raspoređuje unutar kalupa.
-
Temperaturna stabilnost: Porast temperature tijekom usitnjavanja treba pravilno kontrolirati kako bi se smanjio rizik od omekšavanja materijala, prianjanja i aglomeracije.
-
Dosljednost od serije do serije: Različite proizvodne serije trebale bi održavati razumno dosljedne specifikacije praha i karakteristike obrade.
Za neke primjene PE rotacijskog kalupljenja, 20-40 mesh može poslužiti kao referentni raspon. Međutim, to nije univerzalni standard za svaki proizvod. Stvarni cilj treba odrediti prema karakteristikama sirovina, strukturi proizvoda i procesu rotacijskog kalupljenja.
Stoga, odgovarajući PE prah za rotacijsko kalupljenje ne samo da mora zadovoljiti ciljanu finoću, već također mora proći inspekciju veličine čestica i, kada je potrebno, stvarna ispitivanja kalupljenja kako bi se provjerilo ispunjava li proizvodne zahtjeve.
Kakav je proizvodni proces za PE prah za rotacijsko kalupljenje?
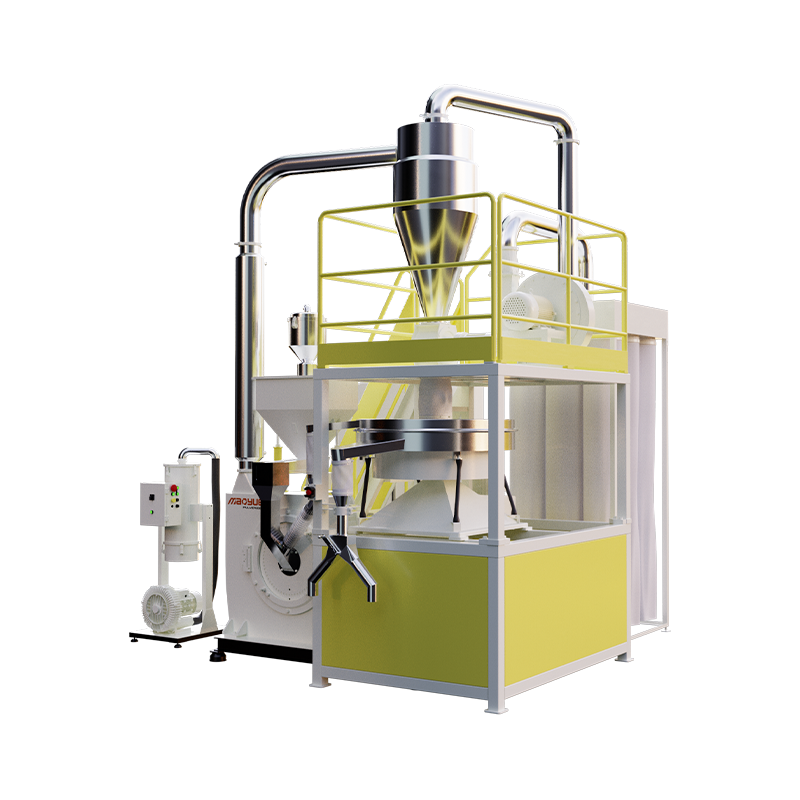
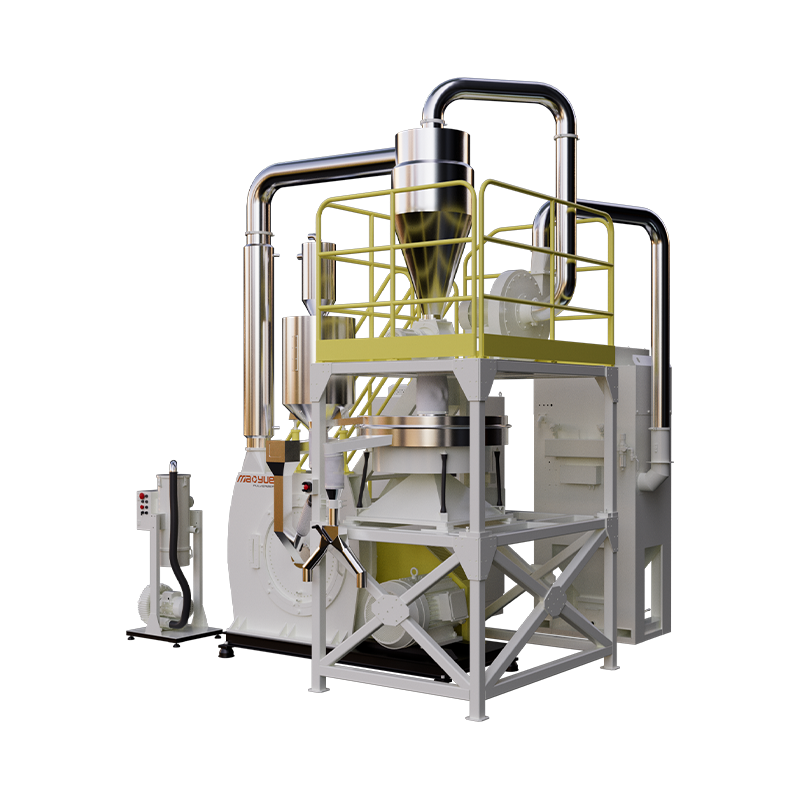
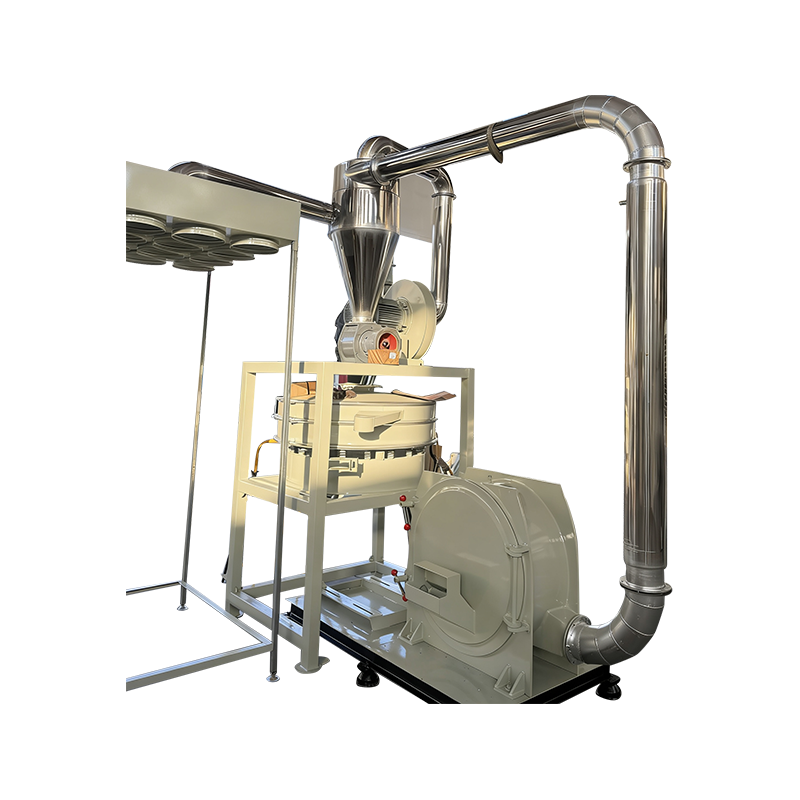
Proizvodnja PE praha rotacijskim kalupljenjem obično uključuje procjenu sirovina, hranjenje, usitnjavanje, hlađenje, prosijavanje, sakupljanje praha i inspekciju gotovog proizvoda.
Tipičan proizvodni proces je:
Procjena PE sirovina → Hranjenje → Usitnjavanje → Hlađenje → Prosijavanje → Skupljanje praha → Inspekcija gotovog praha
Svaki stupanj ima drugu svrhu.
Procjena sirovina: potvrdite vrstu PE materijala, stupanj smole, veličinu punjenja i specifikacije ciljanog praha za podršku odabiru opreme i ocjeni procesa.
Hranjenje: Kontrolirajte stanje i brzinu materijala koji ulazi u raspršivač prema zahtjevima opreme kako biste smanjili utjecaj fluktuacija dodavanja na proizvodnju.
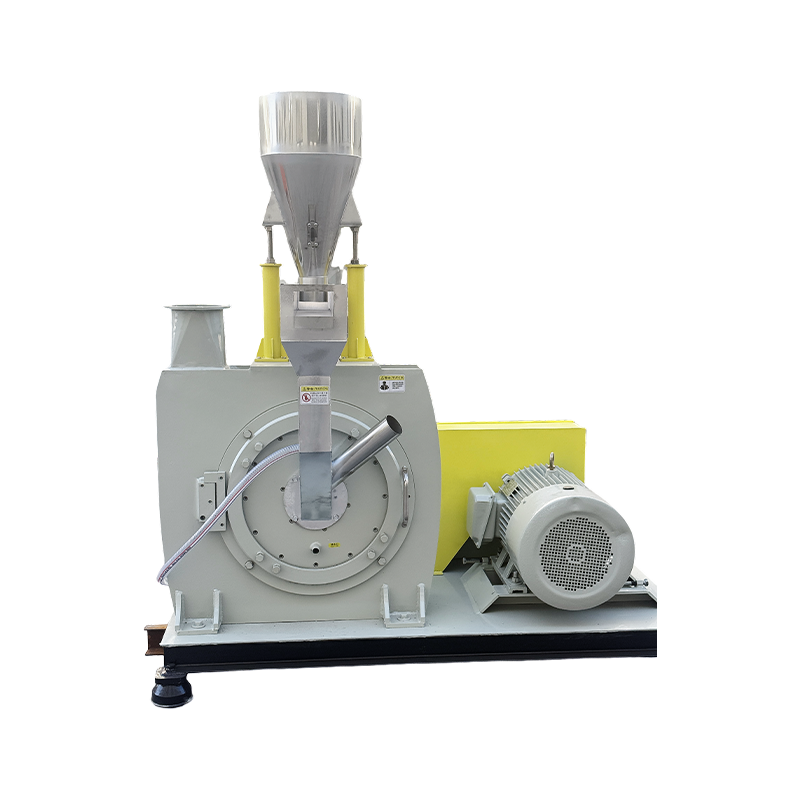
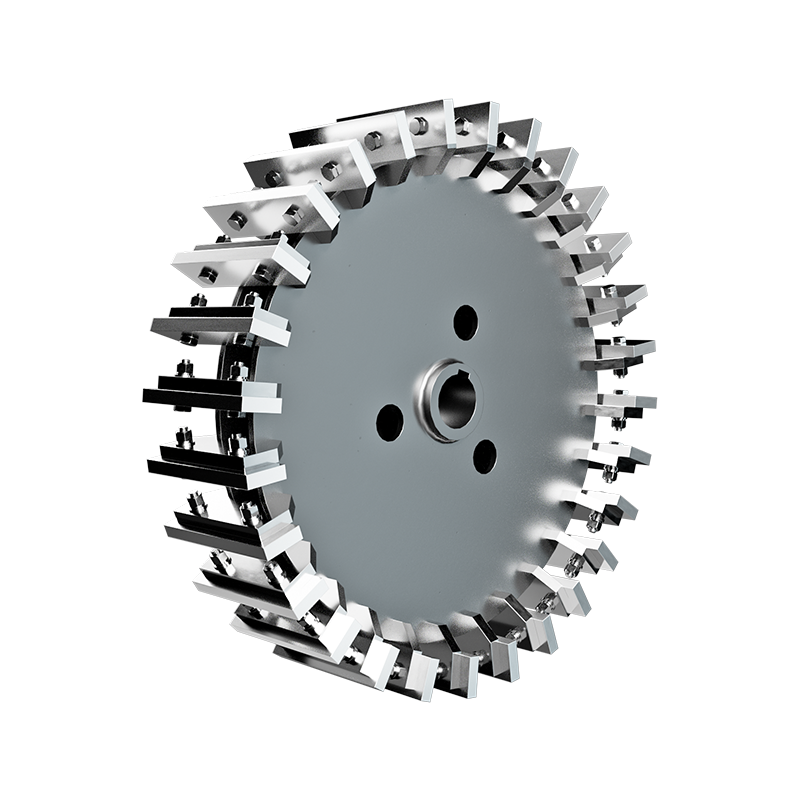
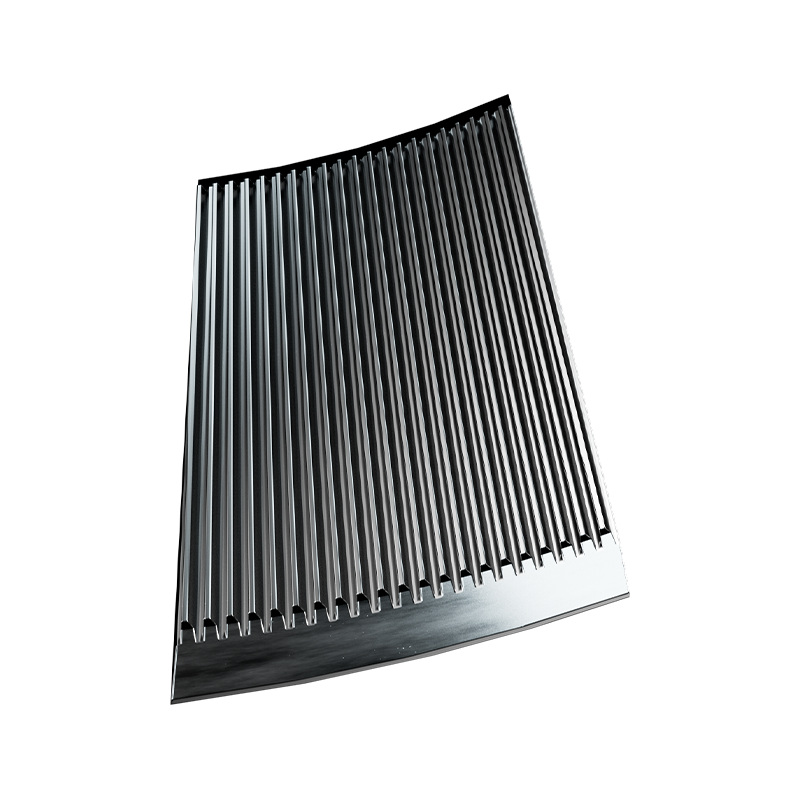
Usitnjavanje u prah: Upotrijebite osnovne radne komponente, kao što su diskovi za mljevenje i oštrice, za obradu PE materijala u ciljani raspon veličine praha.
Hlađenje: pomoć kontroliraju toplinu koja se stvara tijekom mljevenja . Konfiguracija hlađenja treba odgovarati karakteristikama materijala i radnim zahtjevima opreme.
Probir: Odvojite prah koji zadovoljava specificirane zahtjeve za probir od čestica koje zahtijevaju daljnju obradu, smanjujući udio čestica izvan specifikacije u gotovom proizvodu.
Skupljanje praha: Prenesite i sakupite kvalificirani prah dok upravljate prašinom, curenjem i gubitkom materijala.
Pregled gotovog praha: Provjerite zadovoljava li prah unaprijed definirane specifikacije i provjerite ostale ključne parametre prema zahtjevima kupca.
Cijela proizvodna linija mora održavati ravnotežu između kapaciteta prerade pojedinih faza. Na primjer, ako sustav za prosijavanje ili sakupljanje ne može podnijeti učinak pulverizatora, ukupna proizvodnja može biti ograničena čak i kada glavni stroj ima dovoljan kapacitet obrade.
Kako odabrati sustav za raspršivanje za PE proizvodnju praha za rotacijsko kalupljenje
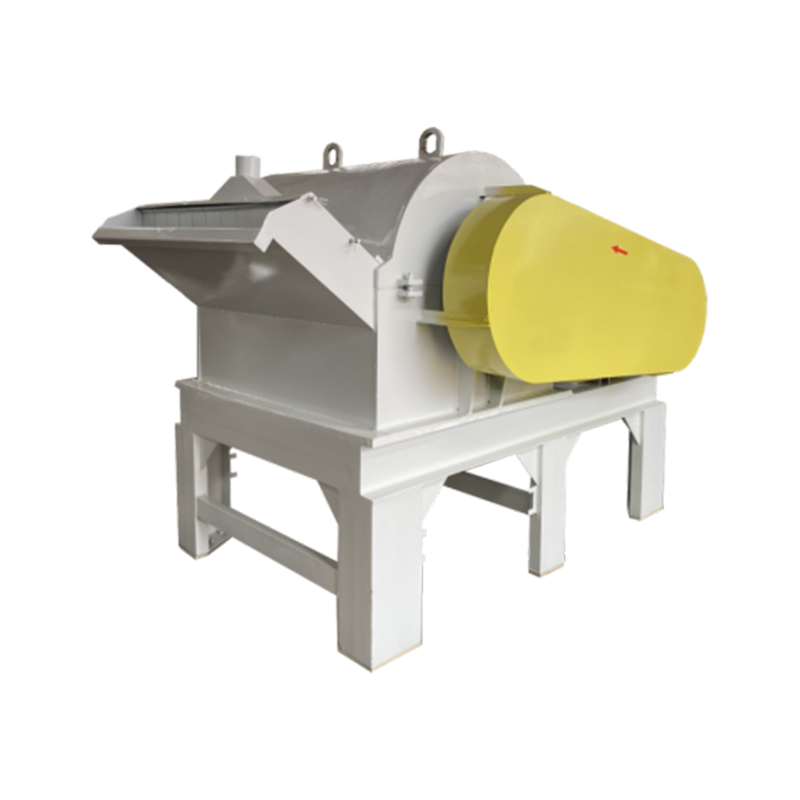
Pulverizator plastike osnovni je dio opreme u proizvodnji PE praha za rotacijsko kalupljenje. Pri odabiru sustava proizvođači bi trebali uzeti u obzir više od snage motora i nazivnog kapaciteta. Također treba ocijeniti kvalitetu osnovne komponente, podešavanje razmaka pri mljevenju i sposobnost kompletnog sustava da zadovolji specifikacije ciljnog praha i proizvodne zahtjeve.
Radni uvjeti brusnih diskova i oštrica

Radna geometrija, točnost strojne obrade i stanje istrošenosti brusnih diskova i oštrica utječu na proces usitnjavanja. Kako se te komponente troše, njihovi stvarni radni uvjeti mogu se promijeniti, što potencijalno utječe na prah veličina čestica i izlaz.
Podesivi razmak za brušenje

Razmak mljevenja mora biti usklađen sa karakteristikama sirovine i specifikacijama ciljanog praha.
Odgovarajuća postavka razmaka pomaže uravnotežiti ciljnu finoću, učinak proizvodnje i radne uvjete opreme. Za dugotrajnu proizvodnju, proizvođači također trebaju razmotriti može li razmak ostati stabilan i mogu li se nakon održavanja vratiti odgovarajući radni uvjeti.
Procijenite konfiguraciju hlađenja i zahtjeve za kontinuirani rad

Kapacitet hlađenja treba procijeniti prema karakteristikama sirovina, ciljnoj finoći, opterećenju usitnjavanja i očekivanom radnom vremenu. Odabrana konfiguracija hlađenja mora biti sposobna ispuniti predviđene proizvodne zahtjeve.
Provjerite ukupnu kompatibilnost sustava

Nazivni kapacitet opreme ne mora nužno biti jednak stvarnom učinku pri obradi određenog materijala do određene finoće.
Prilikom ocjenjivanja opreme razjasnite vrstu sirovine, ciljanu finoću, radne uvjete i pomoćnu opremu povezanu s navedenim kapacitetom. Ako proizvodna linija uključuje sustave za hranjenje, prosijavanje, prijenos i skupljanje praha, također treba provjeriti kapacitet obrade svake faze.
Prikladan PE sustav za raspršivanje treba odabrati prema stvarnim proizvodnim ciljevima, a ne usporedbom snage motora ili samih modela stroja.
Kako provjeriti kvalitetu PE praha i stabilnost proizvodnje
Primarni cilj faze usitnjavanja je dovesti sirovinu unutar ciljanih specifikacija praha uz praćenje odstupanja u procesu.
U stvarnoj proizvodnji, kvaliteta praha i stabilnost proizvodnje mogu se procijeniti na tri načina.
Najprije provjerite zadovoljava li raspodjela veličine čestica zahtjeve.
Ispitajte udjele čestica unutar različitih raspona veličina prema unaprijed definiranim specifikacijama proizvoda kako biste utvrdili ispunjava li gotov prah ciljne zahtjeve.
Drugo, usporedite rezultate inspekcije iz različitih razdoblja proizvodnje.
Ako se raspodjela veličine čestica stalno mijenja pod inače sličnim uvjetima proizvodnje, potrebne su daljnje provjere stanja opreme i radnih parametara kako bi se utvrdilo je li proces odstupio od planiranog stanja.
Treće, analizirajte abnormalnosti zajedno s izlaznim i radnim uvjetima.
Ako prah postupno postaje grublji dok se izlaz smanjuje , ili ako se uvjeti rada opreme promijene, pregledajte brusne diskove i oštrice, razmak za mljevenje i uvjete dodavanja.
Kombinacija rezultata inspekcije praha s podacima o radu opreme pruža pouzdaniju osnovu za odlučivanje jesu li potrebne prilagodbe procesa ili održavanje opreme, umjesto oslanjanja na jedan rezultat ispitivanja.
Kako kontrolirati porast temperature i smanjiti aglomeraciju PE praha
Sustav hlađenja treba ocijeniti prema karakteristikama sirovina, specifikacijama ciljanog praha, opterećenju opreme i zahtjevima kontinuiranog rada. Hlađenje zrakom ili kombinirano hlađenje zrakom i vodom treba odabrati prema stvarnim uvjetima obrade, a ne samo prema modelu stroja.
Kada proizvedena toplina premaši kapacitet disipacije topline sustava, temperatura materijala može postupno rasti. Ako PE omekša ili postane ljepljiv, može doći do aglomeracije praha, smanjene protočnosti ili promjena u proizvodnim performansama.
Kontrola ovog rizika zahtijeva procjenu uvjeta obrade, kapaciteta hlađenja i stvarnih radnih performansi.
Pulveriziranje i uvjeti obrade
Brzina punjenja, ciljana finoća i opterećenje opreme utječu na stvaranje topline tijekom usitnjavanja.
Ako se brzina punjenja poveća ili se usmjeri na finiji prah, a da se istovremeno ne procijeni kapacitet rasipanja topline, radni uvjeti opreme mogu postati nestabilni. Stoga bi se radni parametri trebali prilagoditi prema stvarnom materijalu i proizvodnim ciljevima.
Rashladni sustav i kapacitet odvođenja topline
Hlađenje zrakom pomaže u uklanjanju topline koja se stvara tijekom mljevenja. Uz odgovarajuće projektiran sustav vodeno hlađenje može osigurati dodatno odvođenje topline.
Stvarna izvedba kombiniranog sustava hlađenja zrakom i vodom ovisi o dizajnu opreme, uvjetima hlađenja, karakteristikama sirovina i radnom opterećenju.
Kontinuirana radna izvedba
Pulverizator koji normalno radi tijekom kratke probe ne mora nužno održavati iste uvjete obrade tijekom produžene proizvodnje.
Za projekte kontinuirane proizvodnje, trajanje rada, promjene temperature, aglomeracija praha i učinak trebaju se procijeniti zajedno kako bi se utvrdilo može li oprema dosljedno zadovoljiti proizvodne zahtjeve.
Također je važno prepoznati da aglomeracija nije uvijek uzrokovana samo nedovoljnim hlađenjem. Svojstva sirovina, uvjeti hranjenja i parametri usitnjavanja također mogu doprinijeti. Ako dođe do nakupljanja, utvrdite gdje se problem razvija prije nego što odlučite hoćete li prilagoditi radne uvjete ili ponovno procijeniti konfiguraciju sustava.
Kako Mao Yue pomaže kupcima u proizvodnji PE praha za rotacijsko kalupljenje?
Za Mao Yuea, projekt PE raspršivača nije samo nabava stroja. Cilj je procijeniti prikladno rješenje za raspršivanje na temelju kupčevih sirovina, specifikacija ciljnog praha i izlaznih zahtjeva.
Naš pristup usmjeren je na tri ključna područja.
Ispitivanje stvarnog materijala: odabir osnovne opreme u stvarnim uvjetima obrade
Različiti PE materijali mogu pokazivati različite karakteristike obrade. Stvarni rezultati usitnjavanja ne mogu se u potpunosti odrediti samo na temelju naziva smole, snage motora ili teorijskog kapaciteta.
Mao Yue može provesti stvarna ispitivanja materijala korištenjem sirovina koje osigurava kupac i ocijeniti rješenje opreme prema ciljanoj veličini čestica, očekivanom učinku i zahtjevima proizvodnje.
Testiranje se može usredotočiti na sljedeća područja:
-
Inspekcija praha: Zabilježite rezultate ispitivanja u odnosu na specifikacije koje je definirao korisnik za podršku konfiguraciji opreme i evaluaciji procesa.
-
Kapacitet proizvodnje: Zabilježite stvarni učinak prilikom obrade navedenog materijala do ciljane finoće, pružajući referencu za odabir opreme.
-
Promjene temperature: Pratite porast temperature tijekom usitnjavanja kako biste procijenili jesu li konfiguracija hlađenja i radni uvjeti prikladni.
-
Radna izvedba: Procijenite stanje praha i izvedbu opreme kako biste identificirali parametre obrade koji zahtijevaju daljnju prilagodbu ili provjeru.
Ovi rezultati ispitivanja pomažu kupcima da razumiju kvalitetu praha, stvarni učinak i promjene temperature za određeni PE materijal pod definiranim uvjetima obrade. Oni također mogu pomoći u identificiranju proizvodnih rizika koji zahtijevaju dodatnu provjeru.
Međutim, rezultati ispitivanja materijala ne zamjenjuju dugoročnu provjeru kontinuiranog rada ili stvarna ispitivanja rotacijskim kalupljenjem.
Unutarnja proizvodnja brusnih diskova i oštrica: Primjena proizvodnje osnovnih komponenti na upravljanje učinkom mljevenja

Mao Yue proizvodi vlastite brusne diskove i oštrice, koristeći procese strojne obrade i inspekcije za kontrolu kritične radne geometrije i točnosti dimenzija.
Tijekom dugotrajne proizvodnje, vrijednost ključnih komponenti ne leži samo u njihovoj početnoj točnosti strojne obrade, već iu mogućnosti da se pregledaju i održavaju u skladu s njihovim stvarnim stanjem istrošenosti.
Kada se promijeni veličina čestica praha ili učinak, radno stanje brusnih diskova i oštrica, razmak mljevenja i relevantni radni zapisi mogu se provjeriti kako bi se utvrdilo jesu li potrebni održavanje ili podešavanja. Ovo pruža utemeljeniju osnovu za odluke o održavanju od oslanjanja isključivo na tvrdoću oštrice ili fiksni interval zamjene.
Potpuna konfiguracija sustava: usklađivanje svake faze obrade sa zahtjevima proizvodnje
Proizvodnja PE praha za rotacijsko kalupljenje uključuje hranjenje, usitnjavanje, hlađenje, prosijavanje, prijenos i sakupljanje praha. Različiti projekti imaju različite sirovine, ciljne specifikacije, izlazne zahtjeve i radne rasporede, tako da se njihove konfiguracije sustava također mogu razlikovati.
Za svaki projekt, Mao Yue može procijeniti:
-
Odgovara li kapacitet obrade pulverizatora ciljnom izlazu.
-
Odgovara li konfiguracija hlađenja karakteristikama sirovina i zahtjevima kontinuiranog rada.
-
Udovoljava li kapacitet prosijavanja ciljanim specifikacijama praha.
-
Mogu li transportni i skupljački sustavi podnijeti očekivani proizvodni kapacitet.
Naš cilj nije pružiti svakom kupcu identičnu konfiguraciju. Umjesto toga, procjenjujemo kako različite faze rade zajedno u stvarnim uvjetima obrade kako bismo pomogli kupcima pri odabiru opreme i planiranju proizvodnih linija.
Pronađite pravo rješenje za raspršivanje za svoju PE proizvodnju praha za rotacijsko kalupljenje
Ako planirate novu proizvodnu liniju PE rotomolding praha ili vaša postojeća oprema ima problema kao što su nedosljedna veličina čestica, prekomjerne grube čestice, porast temperature, aglomeracija praha ili učinak niži od očekivanog, kontaktirajte Mao Yue za tehničku procjenu.
Podijelite svoju vrstu PE materijala, specifikacije ciljanog praha, očekivani učinak i trenutne proizvodne izazove. Ako neki parametri još nisu određeni, još uvijek možete dati dostupne informacije. Zatim možemo razgovarati o ispitivanju materijala i odabiru opreme na temelju vaših stvarnih proizvodnih zahtjeva.
FAQ: Često postavljana pitanja o PE proizvodnji praha za rotacijsko kalupljenje
Koja veličina mreže je obično potrebna za PE prah za rotacijsko kalupljenje?
Ne postoji jedinstvena veličina oka prikladna za svaku primjenu rotacijskog kalupljenja. Raspon od 20-40 mesh može poslužiti kao referenca za neke PE prahove za rotacijsko kalupljenje. Stvarne zahtjeve treba odrediti prema vrsti smole, strukturi proizvoda i procesu rotacijskog kalupljenja.
Zašto PE prah još uvijek sadrži previše grubih čestica nakon usitnjavanja?
Mogući uzroci uključuju radno stanje diskova i oštrica za mljevenje, razmak za mljevenje, uvjete dodavanja sirovina ili performanse prosijavanja. Prvo odredite stvaraju li se grube čestice tijekom usitnjavanja ili se tijekom prosijavanja ne odvajaju učinkovito.
Zašto se PE prah aglomeratira tijekom usitnjavanja?
Porast temperature može uzrokovati da PE omekša i postane ljepljiv, ali karakteristike sirovina, uvjeti hranjenja i parametri usitnjavanja također mogu doprinijeti aglomeraciji. Treba ispitati stvarni proizvodni proces kako bi se utvrdilo gdje se problem pojavljuje.
Je li hlađenje tekućim dušikom potrebno za proizvodnju PE praha za rotacijsko kalupljenje?
Hlađenje tekućim dušikom nije potrebno za svaku primjenu PE praha za rotacijsko kalupljenje. Potrebu za posebnom metodom hlađenja treba ocijeniti prema karakteristikama materijala, ciljnoj finoći, zahtjevima izlaza i potrebama kontrole temperature. Za prikladne PE materijale može se razmotriti mehaničko usitnjavanje na temperaturi okoline s odgovarajućim zračnim hlađenjem ili kombiniranim sustavom hlađenja zrakom i vodom.
Kako odabrati pravi PE raspršivač?
Ocijenite stvarne rezultate ispitivanja materijala, ciljanu veličinu čestica, zahtjeve za izlazom, kontinuirane radne uvjete, sustave hlađenja i kvalitetu proizvodnje osnovnih komponenti. Ne uspoređujte opremu samo na temelju snage motora ili modela stroja.