

 中文简体
Dvije šarže iste PE smole samelju se na istom raspršivaču. Prva serija ravnomjerno teče kroz lijevak, taloži se u svakom kutu kalupa i proizvodi rotacijski kalup s ravnomjernom debljinom stijenke. Druga serija premošćuje grlo lijevka, zaustavlja hranu i ostavlja praznine u gotovom dijelu. Analiza sita izgleda gotovo identično za obje serije. Indeks protočnosti ne.
Indeks sipkosti praktični je broj koji vam govori kako će se prah ponašati u stvarnoj proizvodnoj liniji, a ne prosječne veličine njegovih čestica na papiru. To nije jedna fiksna vrijednost, već skupina mjerenja izgrađena od nekoliko jednostavnih testova. Ovaj članak objašnjava što je indeks protočnosti, kako se izračunavaju najčešće verzije i zašto bi te brojke trebale utjecati na način na koji odaberete i upravljate opremom za raspršivanje plastike.
Što je indeks protočnosti?
Indeks protočnosti je brojčani stupanj koji opisuje koliko se lako prah kreće pod djelovanjem gravitacije, tlaka zraka ili mehaničkog miješanja. Budući da nijedan pojedinačni test ne obuhvaća svaki aspekt protoka, pojam pokriva nekoliko povezanih mjerenja, od kojih svako odgovara na različito pitanje. Sipa li se puder slobodno? Pakira li se pod vibracijama? Izvija li se iznad otvora spremnika? Ispušta li se ravnomjernom brzinom kroz otvor?
Najčešće spominjana kompozitna ljestvica je Carrov indeks protočnosti, razvijen 1960-ih. Kombinira četiri podindeksa, svaki bodovan od 0 do 25:
- Indeks mirnog kuta
- Indeks kuta lopatice
- Indeks kompresibilnosti, koji se naziva i Carrov indeks
- Indeks ujednačenosti
Četiri vrijednosti zbrajaju ukupni rezultat od 100. Veći ukupni rezultat znači bolji protok. Opsezi interpretacije prikazani su u nastavku.
| Ukupni rezultat | Klasifikacija protoka |
|---|---|
| 90-100 (prikaz, stručni). | Izvrsno |
| 80-89 (prikaz, ostalo). | dobro |
| 70-79 (prikaz, stručni). | Pošteno |
| 60-69 (prikaz, ostalo). | Prohodno |
| 40-59 (prikaz, ostalo). | Jadno |
| 20-39 (prikaz, stručni). | Vrlo siromašan |
| 0-19 | Vrlo, vrlo siromašno |
Mnogi fini plastični prahovi nalaze se u rasponu od 60 do 75 prije bilo kakve korektivne radnje. Rezultati iznad 80 mogu se postići kada je raspodjela veličine čestica uska, a oblik čestica pravilan, što je upravo ono što dobro dizajniran plastični raspršivač treba pružiti.
Carrov indeks i Hausnerov omjer: dva najjednostavnija broja
Većina laboratorija za kontrolu kvalitete počinje s dvije vrijednosti koje ne zahtijevaju skupe instrumente: Carrov indeks, koji se naziva i indeks kompresibilnosti, i Hausnerov omjer. Oba su izvedena iz nasipne gustoće i točene gustoće.
Nasipna gustoća mjeri se sipanjem poznate mase praha u graduirani cilindar i očitavanjem nenataloženog volumena. Gustoća točenja mjeri se nakon mehaničkog udaranja cilindra dok se volumen ne prestane mijenjati. Formule su:
Carr Index = [(Gustoća za navodnjavanje - Gustoća nasipne mase) / Gustoća po navodnjavanju] x 100
Hausnerov omjer = Gustoća natopljena / Nasipna gustoća
Logika iza oboje je jednostavna. Prah koji se puno čvršće pakira nakon tapkanja ima veliko trenje među česticama i mehaničko međusobno blokiranje, a oboje se odupire protoku. Prah čija je gustoća u rasutom stanju i gustoća u obliku praška gotovo jednaka ima nisko unutarnje trenje i slobodno će teći.
Evo primjera rada. PE prah ima nasipnu gustoću od 0,35 g/cm3 i gustoću po gustoći od 0,47 g/cm3. Carrov indeks je [(0,47 - 0,35) / 0,47] x 100, što je jednako 25,5. Hausnerov omjer je 0,47 / 0,35, što je jednako 1,34. Oba broja ukazuju na prohodan protok, što znači da će se prah kretati, ali će možda trebati vibracije ili pomoć pri protoku u kritičnim geometrijama lijevka.
| Carrov indeks (%) | Hausnerov omjer | Klasifikacija protoka |
|---|---|---|
| 10 ili manje | 1.00-1.11 | Izvrsno |
| 11-15 (prikaz, stručni). | 1.12-1.18 | dobro |
| 16-20 (prikaz, ostalo). | 1.19-1.25 | Pošteno |
| 21-25 (prikaz, stručni). | 1.26-1.34 | Prohodno |
| 26-31 (prikaz, stručni). | 1,35-1,45 | Jadno |
| 32-37 (prikaz, ostalo). | 1.46-1.59 | Vrlo siromašan |
| 38 ili više | 1,60 ili više | Vrlo, vrlo siromašno |
Ova su dva indeksa dovoljno pouzdana da ih farmakopeja Sjedinjenih Država navodi u svom službenom poglavlju o protoku praha, USP <1174>, uz nekoliko drugih metoda. To čini Carrov indeks i Hausnerov omjer branjivim, ponovljivim izborom za kontrolu procesa u bilo kojoj tvornici praha.
Mirni kut i drugi testovi koje vrijedi znati
Kut mirovanja je najstrmiji kut između nagiba hrpe praha i vodoravne baze nakon što se prah izlije kroz lijevak. To je najbrži dostupni pokazatelj tečnosti i izravno je u korelaciji s oblikom čestica. Zaobljene čestice kotrljaju se jedna preko druge i tvore hrpe pod malim kutom; nepravilne, blokovite ili vlaknaste čestice tvore strme hrpe.
Dvije dodatne metode upotpunjuju sliku za plastične prahove. Protok kroz otvor mjeri masu praha ispuštenog kroz definirani otvor po jedinici vremena, što je izravno relevantno za pražnjenje i doziranje lijevka. Ispitivanje ćelija za smicanje mjeri unutarnje trenje i koheziju pod opterećenjem, što predviđa lučenje i pucanje u silosima za skladištenje. Za rutinsku kontrolu proizvodnje obično je dovoljan mirni kut u kombinaciji s Carrovim indeksom i Hausnerovim omjerom.
Zašto je indeks sipkosti važan u proizvodnji plastičnog praha
Protočnost nije apstraktna laboratorijska briga. Odlučuje hoće li proizvodna linija raditi nazivnim kapacitetom ili se zaustavlja nekoliko puta po smjeni, te odlučuje zadovoljava li gotov dio specifikacije debljine stijenke ili postaje otpad.
Rotomolding
U rotacijskom kalupljenju, PE prah mora ravnomjerno teći po unutrašnjosti kalupa koji se okreće oko dvije osi. Loša protočnost dovodi do nejednake debljine stijenke, rupica i premošćavanja u složenim geometrijama. Vrste za rotacijsko kalupljenje stoga se melju do uske raspodjele veličine čestica s visokom ujednačenošću, a mlin s diskovima koji ih proizvodi mora biti dovoljno stabilan da zadrži tu raspodjelu od serije do serije.
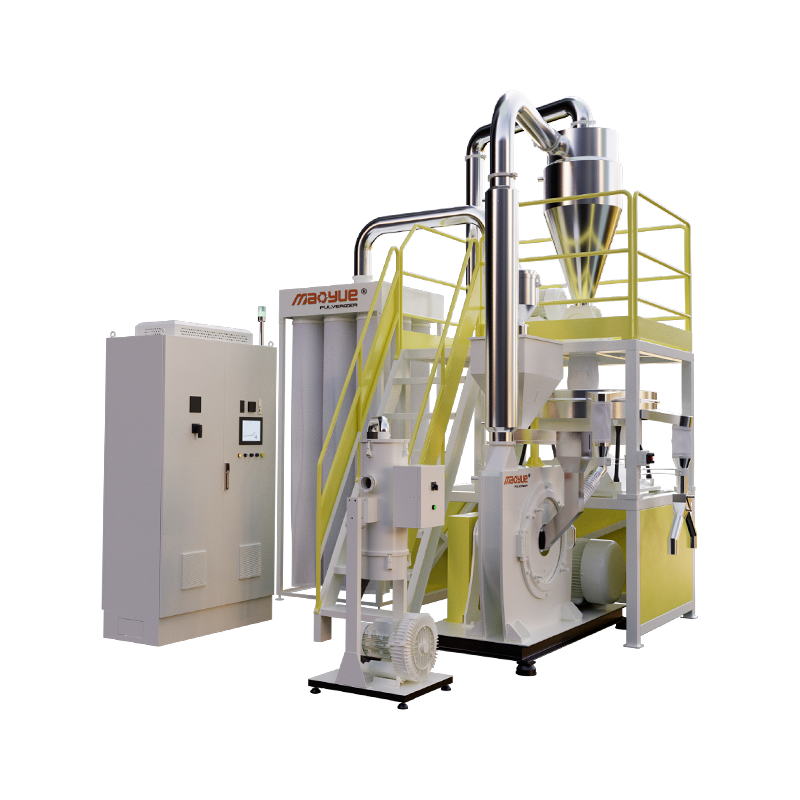
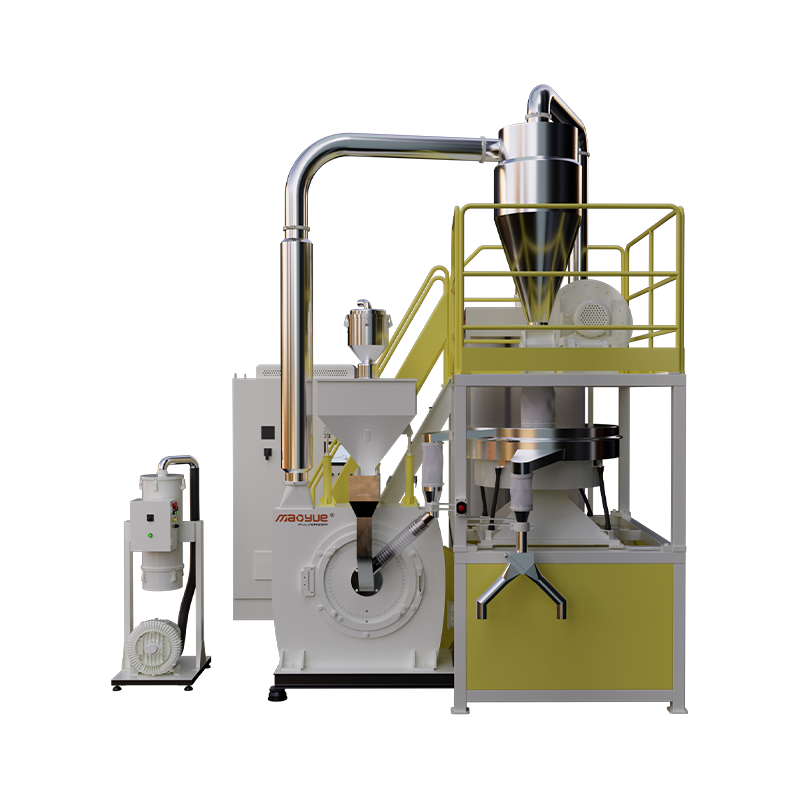
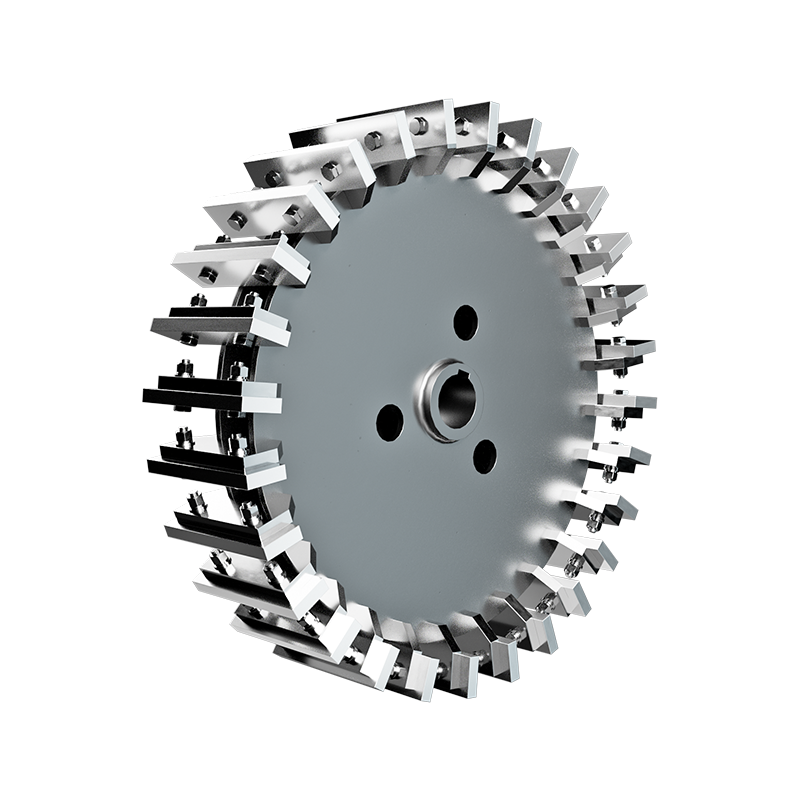
 Mao Yue 500 PE Rotomolding Pulverizer praha s DC53 diskovima za mljevenje Ovaj kompaktni raspršivač napravljen je za male do srednje proizvođače rotomoldinga, isporučuje 150-450 kg/h s finoćom od 20 do 100 mesh. Njegovi DC53 diskovi i precizno brušeni noževi pomažu u održavanju uske raspodjele čestica za dosljednu tečnost. Pogledajte proizvod →
Masterbatch i polimerni spojevi
U proizvodnji masterbatch-a i spojeva, prah se kontinuirano dozira u ekstruder ili mikser. Ako se prah preplavi, izvije ili promijeni nasipnu gustoću između serija, doza aditiva se pomiče i konačna boja ili mehanička svojstva se mijenjaju. Stabilan indeks protočnosti stoga je dio konzistentnosti lot-to-lot, a ne samo metrika kvalitete koju je lijepo imati.
PA i PP na sobnoj temperaturi
PA i PP su čvrsti, duktilni polimeri otporni na mljevenje ispod njihove temperature staklastog prijelaza osim ako nisu krti tekućim dušikom. Mljevenjem na temperaturi okoline izbjegava se taj trošak, ali oblik čestica i sadržaj sitnih čestica tada uvelike ovise o dizajnu diska i brzini rotora. Stroj koji proizvodi blokovite, pravilne čestice dat će osjetno bolji indeks sipkosti od onog koji usitnjava polimer na vlaknaste fragmente.
 Mao Yue PA/PP-500 raspršivač otpornih polimera na temperaturi okoline Projektirana za PA i PP bez tekućeg dušika, ova jedinica ima diskove od legure s visokim sadržajem kroma i inteligentnu kontrolu temperature za sprječavanje prianjanja taline. Proizvodi jednoličan, slobodno protočan prah u rasponu 20–100 mesh, podržavajući dosljedne indekse protoka. Pogledajte proizvod →
PVC fini prah
PVC suhe mješavine i fini prašci koriste se u plastisolima, rotacijskom kalupljenju i ekstruziji. Čestice ispod 100 oka povećavaju površinu i poboljšavaju fuziju, ali također povećavaju koheziju i podižu kut mirovanja. Pulverizator koji može proizvesti fini prah uz zadržavanje čvrste raspodjele veličine će zadržati indeks tečnosti u radnom rasponu; stroj koji generira veliku količinu sitnih materijala će brzo propasti.
 Mao Yue 900 PVC raspršivač finog praha za proizvodnju velikih količina Kao vodeći proizvod serije za obradu PVC-a velikih razmjera, ovaj stroj s diskovima od 900 mm postiže kapacitete do 1300 kg/h s diskovima od izdržljive legure i dvokružnim hlađenjem. Održava čvrstu distribuciju oblika i veličine čestica, pomažući u održavanju stabilne protočnosti u zahtjevnim operacijama. Pogledajte proizvod →
Kako izbor opreme mijenja indeks protočnosti
Ono što većina rasprava o opremi propušta jest da o indeksu sipkosti plastičnog praha uvelike odlučuje stroj koji ga melje. Analiza sita vam govori prosječnu veličinu čestica, ali protočnost ovisi o raspodjeli oko tog prosjeka i obliku svake čestice.
Široka raspodjela veličine čestica prvi je neprijatelj dobrog protoka. Fine čestice skupljaju se u prostore između većih, povećavaju koheziju i podižu gustoću. Uska raspodjela održava prašak mobilnim. U Changzhou Mao Yue Intelligent Equipmentu, proizvođaču raspršivača plastike s tridesetogodišnjim iskustvom u smanjenju veličine, svaki dizajn stroja ima za cilj isti rezultat: usku distribuciju veličine čestica i stabilan indeks protočnosti pri nazivnom učinku.
Upravljanje temperaturom je drugi faktor. Smole kao što su PA i PP omekšavaju kada se disk mlin zagrije, a omekšali polimer se deformira umjesto da se čisto lomi. Rezultat su izdužene čestice i smanjen indeks sipkosti. Mlin za mljevenje na temperaturi okoline s odgovarajućim hlađenjem održava polimer dovoljno krhkim da se lomi, proizvodeći pravilne blokovite čestice koje dobro teku.
Stanje diska i oštrice je treći faktor. Kako se oštrice troše, mehanički stres na polimeru raste, povećava se stvaranje topline, a udio nepravilnih čestica i sitnih čestica raste. Redoviti pregled diskova i noževa raspršivača nije samo zadatak održavanja; to je zadatak kontrole protočnosti. Za detaljniji uvid u to kako unutarnji dijelovi raspršivača utječu na oblik čestica, pročitajte naše objašnjenje što zapravo radi raspršivač plastike .
Što trebate pitati prije nego što kupite raspršivač
Kada procjenjujete opremu za usitnjavanje, tražite podatke o protoku praha, a ne samo analizu sita. Svaki dobavljač može navesti prosječnu veličinu čestica; manje vam može pokazati Carrov indeks, Hausnerov omjer i mirni kut praha koji njihov stroj proizvodi iz vaše vlastite smole. Budući da smo izvorna tvornica, možemo pokrenuti probe s vašim materijalom i dati te brojeve prije nego što se obvežete.
Koristite ovaj kontrolni popis tijekom sljedećeg pregleda opreme:
- Koliki je Carrov indeks referentnog praha pri ciljanoj veličini čestica?
- Koliki je mirni kut pri toj veličini?
- Koliki postotak finih čestica ispod ciljne mreže stvara stroj?
- Radi li stroj na temperaturi okoline ili mu je potreban tekući dušik ili sekundarno hlađenje?
- Kako se indeks protočnosti mijenja kako se disk i lopatice troše?
Odgovori će vam reći više o dugotrajnoj postojanosti pudera od bilo koje specifikacije u brošuri. Ako dobavljač ne može pružiti podatke o protoku, smatrajte to znakom upozorenja. Naš vodič za odabir pulverizera detaljnije pokriva vrste strojeva, principe rada i kriterije kupnje.
Indeks protočnosti nije marketinški broj ili laboratorijska zanimljivost. To je izravno predviđanje kako će se vaš prah ponašati u lijevku, kalupu ili ulaznom grlu ekstrudera. Izmjerite ga na vlastitom materijalu, usporedite na više strojeva i učinite to dijelom svojih kriterija kupnje. Uslijedit će dosljednost vašeg daljnjeg procesa i kvaliteta vaših gotovih dijelova.