

 中文简体
Ako vaš plastični prah formira stabilan most u spremniku u ponedjeljak i preplavi puž u utorak, imate problem s protokom, a ne problem sa strojem. Isti pulverizator može proizvesti šaržu koja se čisto isprazni i sljedeću šaržu koja se prekida, uzrokujući nedosljedno doziranje, valove i odbačene dijelove. U praksi, protočnost praha je svojstvo koje odlučuje o tome hoće li vaš daljnji proces teći glatko ili će se zaustaviti radi ručnog obaranja. Ovaj vodič objašnjava što znači protočnost, koje varijable morate kontrolirati i na što treba obratiti pozornost kada procjenjujete raspršivač za slobodno protočni prah.
Što zapravo znači sipkost praha
Za razliku od gustoće ili veličine čestica, protočnost nije jedinstveno intrinzično svojstvo materijala. To je izvedeno svojstvo koje opisuje kako se prah ponaša kao rasuti sklop pod određenim skupom uvjeta opreme. Prah koji dobro teče u velikom silosu može se potpuno drugačije ponašati u malom vibrirajućem dodavaču. Zato iskusni prerađivači protočnost tretiraju kao svojstvo sustava: materijal plus oprema plus okoliš.
Kod usitnjavanja plastike, cilj je proizvesti prah koji se dosljedno puni, lijevci se prazne bez premošćivanja, a materijal se transportira kroz vijke, cijevi i matrice bez valiranja. Kada vidite ljepljive, aglomerirane šarže, gledate na nedostatak tečnosti. Razumijevanje temeljnih čimbenika prvi je korak za njegovo popravljanje. Za dublji pogled na stranu stroja pogledajte naš što je plastični pulverizer pregled.
Čimbenici koji pokreću protok praha u plastičnom usitnjavanju
Sljedeći čimbenici su najvažniji kada termoplastiku prerađujete u prah.
Raspodjela veličine čestica (PSD)
PSD je najjači prediktor protoka. Uska raspodjela oko D50 smanjuje broj finih čestica koje ispunjavaju praznine između većih čestica i povećava unutarnje trenje. Ako je vaš omjer D90/D50 previsok, dobit ćete široku distribuciju s prekomjernim sitnim česticama, što povećava koheziju i uzrokuje blokadu protoka. Kada kupujete raspršivač, tražite reprezentativnu PSD krivulju. Za primjene rotomoldinga i masterbatcha, uzak raspon od 2,0 do 3,0 praktičan je cilj.
Oblik čestica i tekstura površine
Nepravilne, ljuskaste čestice međusobno se spajaju i opiru protoku. Loptaste ili zaobljene čestice se slobodnije kreću. Uravnoteženi dizajn oštrice i diska stvara čestice s nižim omjerima širine i visine, smanjujući mehaničko međusobno blokiranje. Također, hrapava površina povećava otpor trenja, dok ga glatka površina smanjuje. Zbog toga je bitan izbor mehanizma za mljevenje.
Vlaga i temperatura
Površinska vlaga stvara tekuće mostove između čestica, dramatično povećavajući koheziju. Čak i mala promjena s 0,1% na 0,3% vode može pretvoriti sipki prah u ljepljivu masu. Temperatura također utječe na termoplastiku: ako je mlin vruć, prah može omekšati, zavariti se i izgubiti tečnost. Zato je mljevenje na sobnoj temperaturi bez tekućeg dušika značajna prednost za PA i PP materijale.
Elektrostatički naboj
Plastični prah je izolator i lako preuzima statički naboj. Suprotno nabijene čestice se privlače, stvaraju agregate i lijepe se na metalne površine. Korištenje uzemljene opreme, odgovarajućeg antistatičkog dizajna i odgovarajuće brzine rotora mogu suzbiti ovaj učinak.
Kako izmjeriti sipkost praha
Ne možete upravljati onim što ne mjerite. Standardizirani testovi omogućuju vam da svoj prah usporedite s kriterijima prihvatljivosti i smisleno odredite opremu.
| metoda | Mjerenje | Raspon slobodnog protoka | Praktična napomena |
|---|---|---|---|
| Kut odmora | Kut pilota nakon izlijevanja | 25-35 stupnjeva | Jednostavan, ali osjetljiv na visinu pada |
| Hausnerov omjer | Tapped bulk gustoća/aerated bulk gustoća | Manje od 1,25 | Dobar indikator za prahove u posudama i lijevcima |
| Carrov indeks | (Točeno - prozračno) / Točeno x 100 | Manje od 20% | Zahtijeva pažljiv protokol tapkanja |
| Brzina protoka otvora | Maseni protok kroz definirani otvor po vremenu | Izravno mjereno | Najreprezentativniji za vijčane vodove |
Mirni kut daje brzu kvalitativnu provjeru. Hausnerov omjer i Carrov indeks daju korisne ocjene za dizajn lijevka. Protok kroz otvor govori vam kako će materijal zapravo prolaziti kroz vijak ili ventil. Za nabavu zatražite sve tri na istom prahu koji planirate prerađivati. Usporedite rezultate s gornjim slobodnim rasponima i upotrijebite podatke kao dio testa prihvaćanja.
Kako dizajn opreme poboljšava protok praha
Pravi raspršivač čini više od smanjenja veličine čestica. Kontrolira cjelokupnu populaciju čestica i toplinsku povijest. Evo značajki dizajna koje izravno poboljšavaju protok:
- Podesiva brzina i razmak diska — Širi razmak proizvodi grublji prah, koji može bolje teći, ali možda neće zadovoljiti zahtjeve vašeg procesa. Uži razmak daje finiji prah, ali može stvoriti više sitnih čestica. Sposobnost ugađanja ove ravnoteže je neophodna.
- Noževi i diskovi od legiranog čelika otporni na habanje — Istrošeni alati stvaraju nejednake oblike čestica i višak sitnih čestica, uništavajući konzistentnost protoka. Očvrsnute komponente zadržavaju svoju geometriju, održavajući PSD stabilnim mnogo tona.
- Kontrola temperature — Usitnjavanje na sobnoj temperaturi sprječava aglomeraciju uzrokovanu toplinom bez potrebe za tekućim dušikom. Ovo je posebno vrijedno za PP i PA, gdje kriogeno mljevenje povećava troškove i složenost.
- Klasifikacija zraka ili integrirani pregled — Uklanjanje prevelikih i ultra-finih frakcija iz izlazne struje zateže PSD i izravno poboljšava protok.
Na primjer, kada se prerađuje PA ili PP, mlin na sobnoj temperaturi koji se ne oslanja na tekući dušik smanjuje operativne troškove dok proizvodi prah koji ostaje slobodno protočan na mjestu uporabe. Kod rotacijskog kalupljenja, izlaz visoke ujednačenosti je ono što vam govori da će prah dosljedno ispuniti kalup i čisto ga izvaditi iz kalupa.
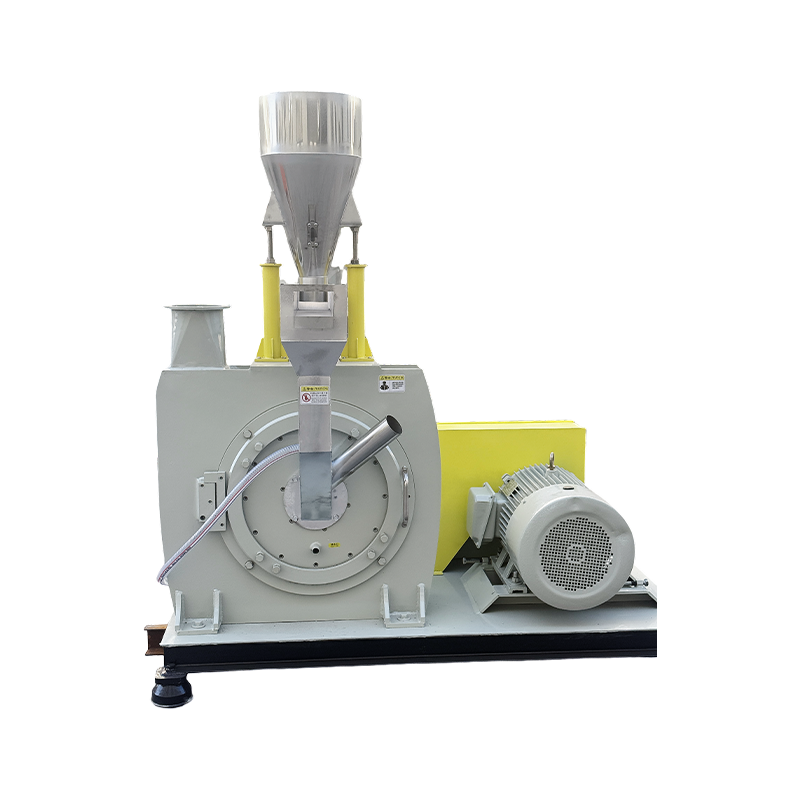
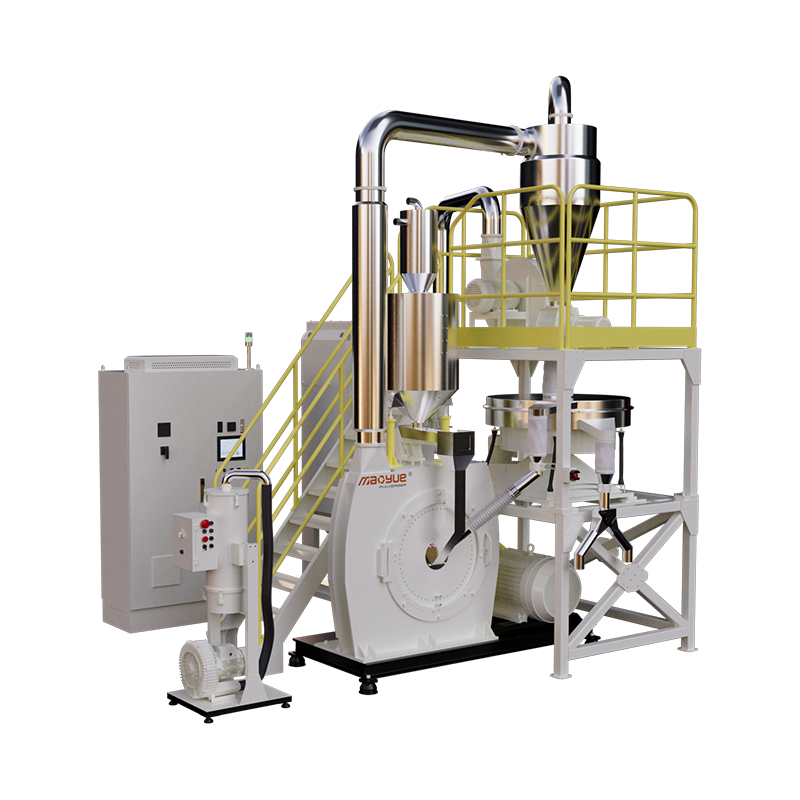
 Temperatura okoline PA/PP raspršivač bez tekućeg dušika Ovaj raspršivač obrađuje PA i PP na sobnoj temperaturi, eliminirajući troškove tekućeg dušika uz proizvodnju slobodnog protoka praha. Njegov učinkovit disk za mljevenje i kontrolirana temperatura sprječavaju degradaciju i prianjanje taline, što ga čini isplativim za male i srednje operacije. Pogledajte proizvod →
Fini PVC prah: poseban slučaj
Usitnjavanje PVC-a predstavlja svoje izazove vezane uz tečnost. Cilj je često fini prah velike površine, koji je inherentno kohezivniji. U isto vrijeme, PVC se razgrađuje ako se zona mljevenja pregrije. Pulverizator finog praha mora uravnotežiti uski PSD s kontroliranom temperaturom kako bi prah tekao. Potražite stroj koji nudi visokoučinkovitu brusnu ploču s većim rotorom, jer pomaže u brzom izbacivanju materijala i izbjegavanju prekomjernog mljevenja.
Kada sustav proizvede odgovarajuću populaciju čestica, dobivate prah koji teče kroz ciklon i ulazi u spremnik bez začepljenja, a to je upravo mjesto gdje je protočnost najvažnija.
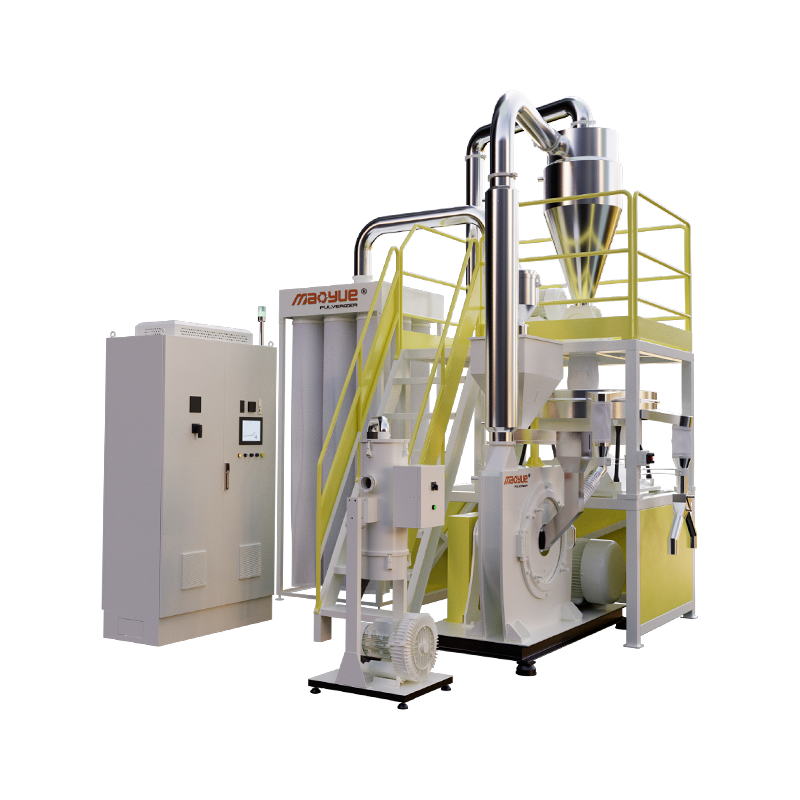
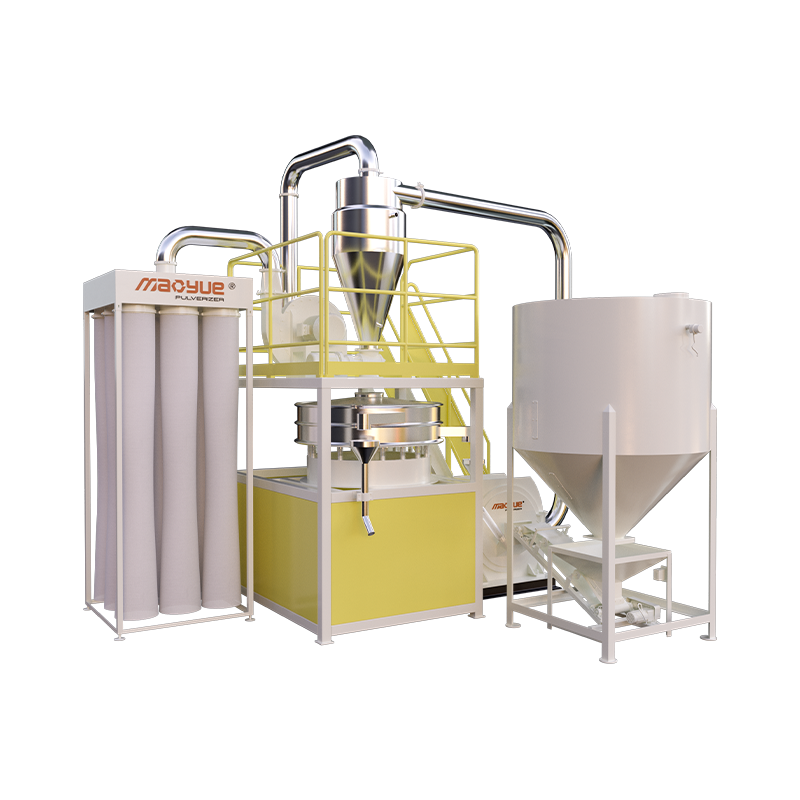
 Pulverizator PVC finog praha velikog kapaciteta za recikliranje velikih razmjera Dizajniran za visokoučinkovito recikliranje PVC-a, ovaj raspršivač od 900 mm daje do 1300 kg/h s izdržljivim diskovima od legure koji traju 1500-2200 sati. Dvokružno hlađenje i prigušivanje vibracija osiguravaju stabilan prah s postojanom bojom čak i u neprekidnom radu 24/7. Pogledajte proizvod →
Što provjeriti prije nego što kupite raspršivač
Kada uspoređujete ponude proizvođača raspršivača, upotrijebite sljedeći kontrolni popis kako biste izbjegli donošenje odluke samo na temelju cijene. Za širi kontekst o čimbenicima odabira pročitajte naš plastična vodilica za raspršivač .
- Zatražite PSD izvješće za vaš stvarni materijal u vašem ciljnom kapacitetu. Pogledajte D50, D90 i raspon.
- Zatražite test protočnosti na dobiveni prah. Dobavljač koji može pružiti podatke o kutu mirovanja i Hausnerovom omjeru pokazuje vam da razumije implikacije nizvodno.
- Pregledajte komponente za mljevenje — Jesu li noževi i diskovi od kaljenog legiranog čelika? Koliki je očekivani vijek trajanja u tonama? Koliki je trošak zamjene?
- Provjerite toplinske performanse — Kontrolira li stroj temperaturu ležaja i komore? Za materijale osjetljive na toplinu, radi li na temperaturi okoline?
- Pogledajte stabilnost protoka — Stroj koji premljevi prvu šaržu i donje melje kasnije će vam dati pokretni standard tečljivosti. Zatražite jamstvo kapaciteta s tolerancijom, kao što je ±5% na D90.
Rotomolding prah visoke ujednačenosti je dobar testni slučaj. Ako oprema proizvodi stabilnu, ujednačenu populaciju čestica, vidjet ćete manje otpada proizvoda i više ponovljivih vremena ciklusa.
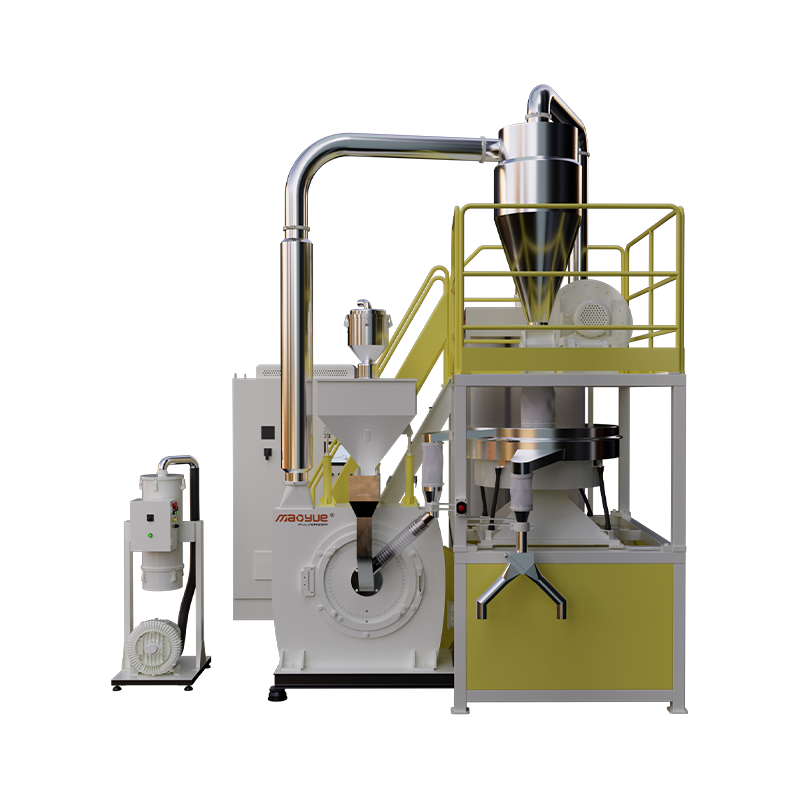
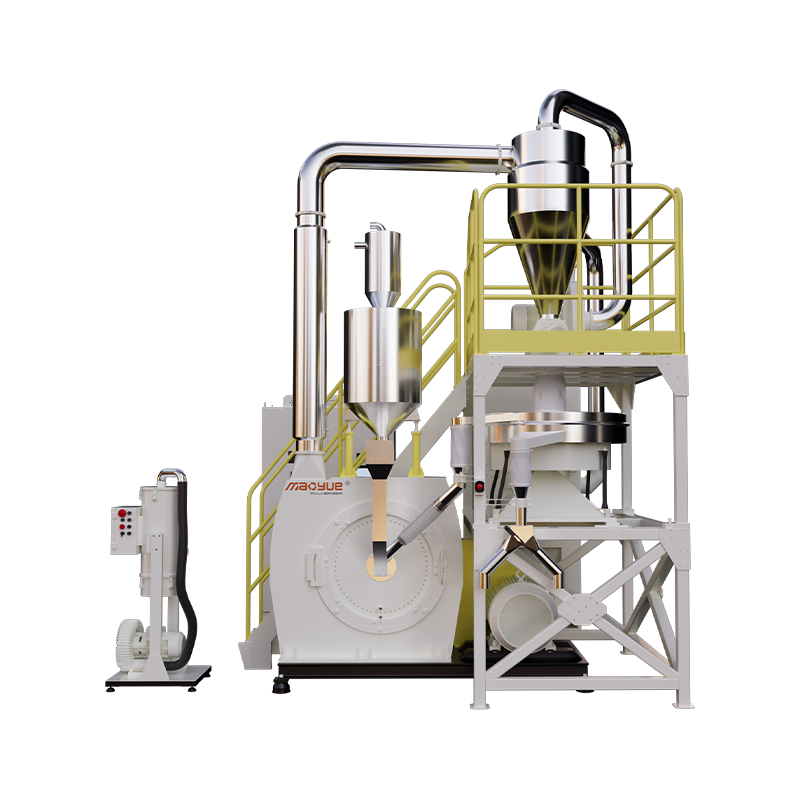
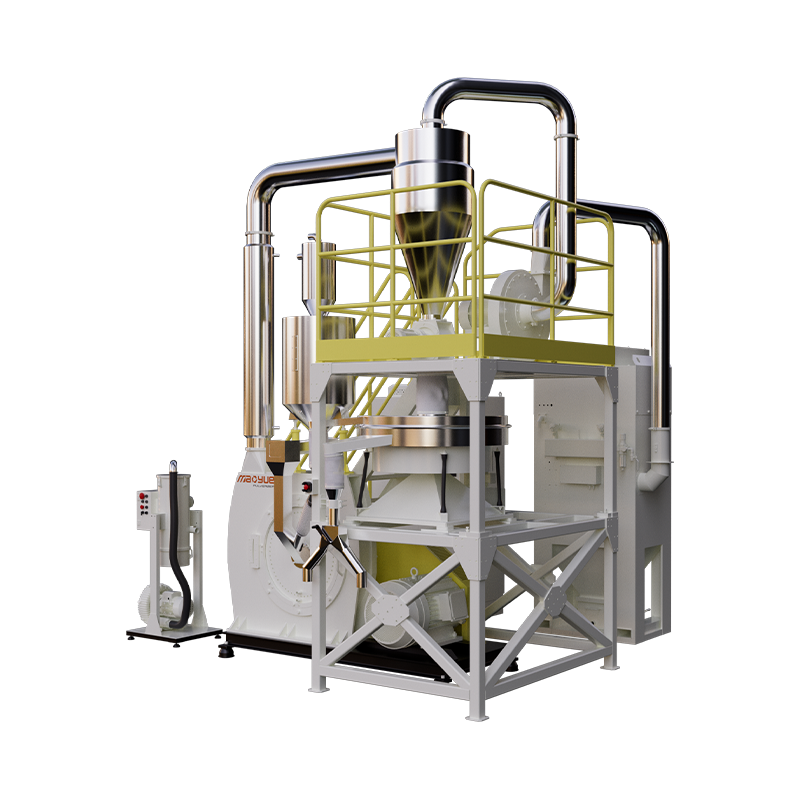 Pulverizer visoke ujednačenosti PE Rotomolding za proizvodnju velikih razmjera Projektiran za rotacijsko kalupljenje, ovaj pulverizer od 800 modela proizvodi 600-1500 kg/h s veličinom čestica od 20-100 mesh. Njegovi precizno brušeni DC53 diskovi osiguravaju usku distribuciju čestica, smanjujući nedostatke proizvoda poput grubih površina i nejednake debljine. Pogledajte proizvod →
Protočnost praha ima izravan utjecaj na vrijeme neprekidnog rada u proizvodnji, kvalitetu proizvoda i sigurnost procesa. To nije kozmetička metrika; to je razlika između silosa koji se prazni i onog koji treba čekić. Razumijevanjem zašto protok ne uspijeva, kako ga izmjeriti i koje značajke opreme to sprječavaju, možete odrediti raspršivač koji daje konzistentan, slobodno protočni prah—a ne samo manji.
Kada budete procjenjivali svoj sljedeći stroj, upotrijebite ovdje opisane testove i raspone kao osnovnu vrijednost prihvaćanja i pobrinite se da dobavljač može dokazati da će njihova oprema zadržati te performanse tijekom životnog vijeka diska i kompleta oštrica.