

 中文简体
Samo mali dio plastičnog otpada koji se proizvede svake godine pretvara se natrag u upotrebljivu sirovinu. Od plastike koja se vraća u proizvodnju, većina se obrađuje mehanički: sortira se, pere, smanjuje veličina, topi i ponovno spaja u nove proizvode. Među tim koracima, smanjenje veličine čestica je mjesto gdje se ekonomija recikliranja dobiva ili gubi. Tehnologija recikliranja plastike koja se koristi u ovoj fazi i kvaliteta raspršivača koji radi, izravno kontroliraju protok, potrošnju energije, ujednačenost praha i konačnu tržišnu vrijednost recikliranog materijala. Pulverizator koji ima mali prozor veličine čestica može pretvoriti otpad niskog stupnja u vrhunsku sirovinu, dok onaj koji proizvodi nekonzistentni prah čini svaki daljnji proces skupljim. Ovaj članak objašnjava usporedbu dvije glavne obitelji tehnologija recikliranja plastike, zašto je fino mljevenje toliko važno u praksi i na što treba obratiti pozornost pri odabiru opreme za usitnjavanje za postupak recikliranja.
Mehaničko i kemijsko recikliranje: njihova usporedba
Mehaničko recikliranje danas je najraširenija tehnologija recikliranja plastike. Odgovara čistom otpadu od jednog polimera kao što su PET boce, HDPE spremnici, PE folija, PP sanduci i ostaci PVC cijevi. Tipična linija kombinira sortiranje, pranje, smanjenje veličine, filtraciju taline i peletiranje. Izlaz je pahuljica, prah ili kuglica koja može ponovno ući u ekstruziju, injekcijsko prešanje, rotomolding ili proizvodnju masterbatch-a. Ekonomija je atraktivna jer je unos energije relativno nizak i kapitalni trošak opreme je dobro poznat, ali metoda ovisi o kvaliteti sirovine. Ako je ulaz onečišćen ili sadrži miješane polimere, mehanički put brzo doseže svoju granicu.
Kemijsko recikliranje, koje se naziva i napredno recikliranje, ima suprotan pristup. Umjesto topljenja plastike, tehnologija ponovno razbija polimerne lance u monomere, ugljikovodična ulja ili sintezni plin. Piroliza zagrijava plastiku bez kisika za proizvodnju nafte i plina; depolimerizacija poništava polimerizaciju za specifične smole; solvoliza koristi otapala za otapanje i odvajanje polimera; a hidrotermalna obrada koristi komprimiranu vodu za razgradnju otpada. Ove rute obrađuju miješane, laminirane ili kontaminirane tokove koje mehaničke linije ne mogu ekonomično obraditi. Kompromisi su veći energetski intenzitet, složenija kontrola procesa i, u mnogim slučajevima, veći ugljični otisak po toni dok tehnologija ne sazrije. Komercijalna postrojenja rastu, ali kapaciteti još uvijek daleko zaostaju za količinom plastičnog otpada koji mehanički reciklaži već obrađuju.
Za većinu reciklirača, mehaničko recikliranje ostaje okosnica njihovog rada, dok kemijske tehnologije služe kao komplementarni izlaz za teške frakcije. Obje rute ovise o dobrom smanjenju veličine uzvodno: kemijski reaktori trebaju dosljedne dimenzije punjenja kako bi konverzija bila stabilna, a mehaničke linije proizvode prah čija kvaliteta određuje nizvodnu izvedbu. Reciklator koji ovlada korakom smanjenja veličine dobiva utjecaj na cijelom pogonu.
Zašto usitnjavanje kvalitete potiče ekonomiju recikliranja
Nizvodni procesi su neumoljivi u pogledu veličine čestica. Rotomolding, na primjer, zahtijeva PE prah u uskom rasponu, obično od oko 200 do 500 mikrona, tako da se smola ravnomjerno topi i stapa bez rupica. Masterbatch i polimerna mješavina preferiraju fine prahove sa stabilnim ponašanjem protoka. Kada pulverizator proizvodi široku raspodjelu veličine čestica, prah se odvaja u silosima, slabo teče kroz opremu za mjerenje i ostavlja grube čestice koje se ne tope u potpunosti. Rezultat su odbačeni dijelovi, dodatna potrošnja energije i izgubljena marža. Mjerenje distribucije standardnom analizom sita prije nego što prah napusti biljku jedini je pouzdan način da se zna što će sljedeći proces zapravo dobiti.
Pretjerano mljevenje jednako je skupo. Guranje materijala finijeg nego što proces zahtijeva troši dodatnu snagu i ubrzava trošenje noževa, diskova i sita. Nedovoljno mljevenje, nasuprot tome, stvara prevelike čestice koje se moraju ponovno pokrenuti, učinkovito prepolovljujući kapacitet linije. Stoga je prava tehnologija recikliranja plastike za smanjenje veličine ona koja održava ciljnu finoću na nazivnoj propusnosti, uz stabilnu kontrolu temperature i predvidljivo trošenje. U praksi to znači usklađivanje dizajna rotora, geometrije diska za mljevenje i konfiguracije sita s polimerom i predviđenom primjenom umjesto kupnje generičkog stroja i nade za najbolje.
| Materijal | Tipična primjena | Ciljana finoća | Kritični parametar |
|---|---|---|---|
| PE otpad | Rotomolding prah | 200 do 500 mikrona | Ujednačenost i protok |
| PVC otpad | Fini prah za krute profile | 150 do 300 mikrona | Kontrola topline i trošenja |
| PA i PP otpad | Reciklirani inženjerski prah | 300 do 800 mikrona | Rad na temperaturi okoline |
Tablica sažima tipične situacije s kojima se susreće reciklirač. Svaki red ukazuje na različitu konfiguraciju stroja, zbog čega jedan univerzalni raspršivač rijetko daje prihvatljive rezultate za sve tri skupine materijala. Iskustvo u proizvodnji sa svakom vrstom polimera ono je što razlikuje dizajn koji funkcionira od onog koji svoj vijek trajanja provodi na održavanju.
Usklađivanje opreme s polimerom
PE povrat za rotomolding
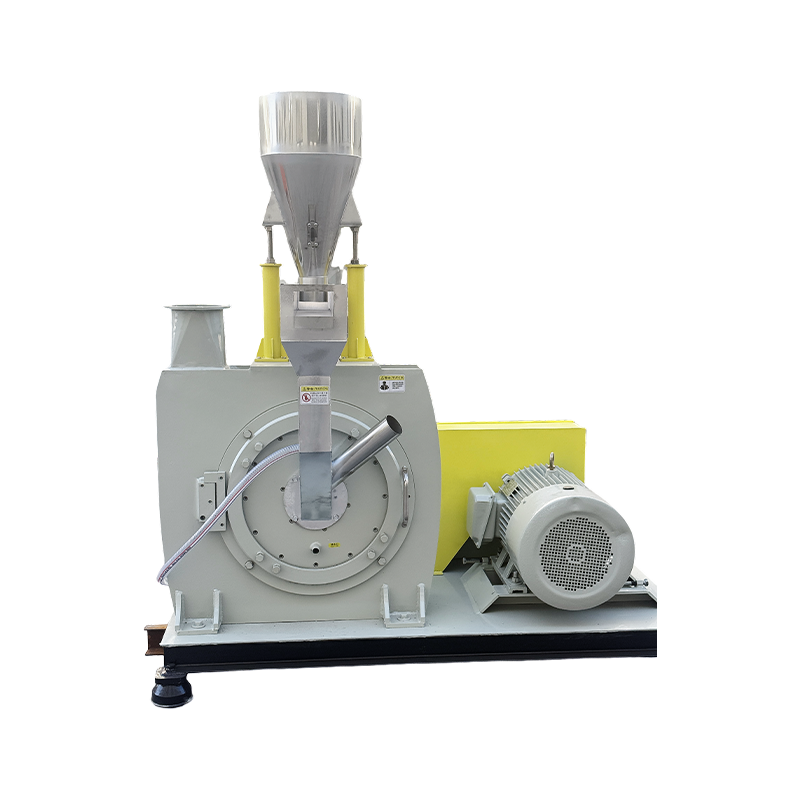
Rotomolding je jedna od najzahtjevnijih primjena recikliranja PE-a. Prah mora imati usku raspodjelu veličine čestica, budući da grube čestice stvaraju površinske nesavršenosti, a fina prašina uzrokuje slab protok. Moderni diskovi za raspršivanje s rotorima velike brzine i precizno obrađenim diskovima za mljevenje mogu proizvesti PE prah uz visoku propusnost uz održavanje potrebne ujednačenosti. Posvećena PE rotacijski pulverizator praha visoke ujednačenosti je praktična investicija za reciklaže koji opskrbljuju linije za rotacijsko kalupljenje, jer se konzistencija praha izravno pretvara u niže stope odbacivanja u oblikovanom dijelu. Operateri bi također trebali provjeriti može li stroj podnijeti pomalo nepravilnu geometriju recikliranih pahuljica bez zaglavljivanja, budući da se oblik pahuljica razlikuje od neobrađenih peleta.
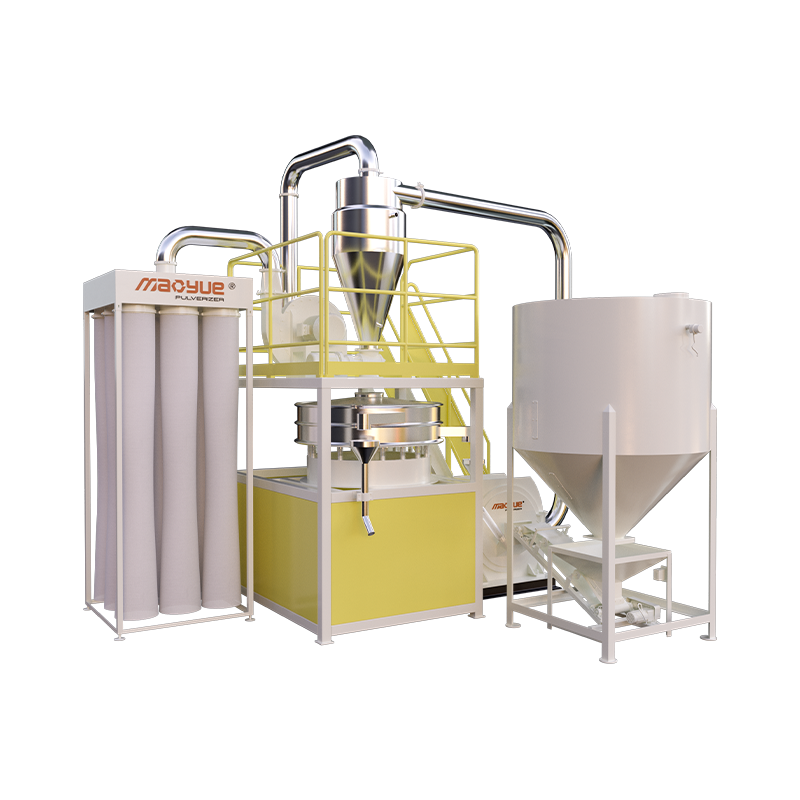
 PE Rotomolding Powder High Uniformity 600 Pulverizer Dobavljači, Tvornica - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd. je dobavljač PE rotacijskog praha visoke ujednačenosti 600 i tvornica u Kini,... Pogledajte proizvod →
PVC otpad i važnost otpornosti na habanje
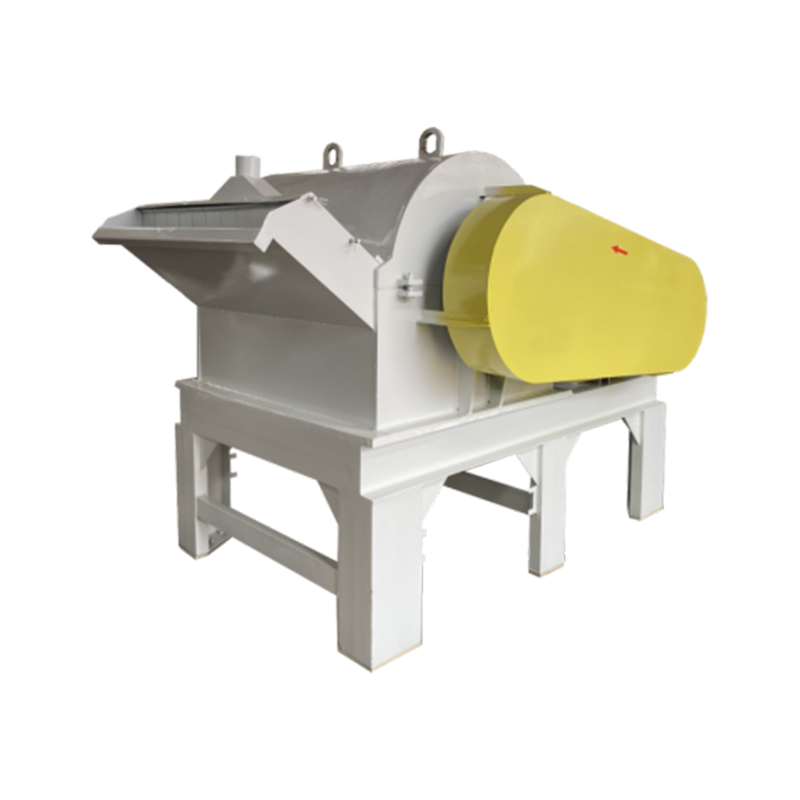
PVC je osjetljiv na toplinu i inherentno abrazivan. Kada se usitni, trenje na površini diska podiže temperaturu, a ako se materijal pregrije, razgrađuje se, oslobađajući korozivne spojeve koji napadaju komoru za mljevenje. Zbog toga linije za recikliranje PVC-a trebaju pulverizator s velikodušno velikim rotorom, stabilnim raspršivanjem topline i alatom otpornim na habanje. A PVC pulverizer otporan na habanje koristi oštrice od legiranog čelika i kaljene diskove za produljenje radnog vijeka između intervala održavanja, što je najveći pojedinačni čimbenik troškova kod mljevenja kloriranih polimera. Punjenje također mora biti suho i bez metalnih fragmenata, jer meka točka PVC-a olakšava utiskivanje kontaminacije u površinu za mljevenje i ubrzava stvaranje brazdi.
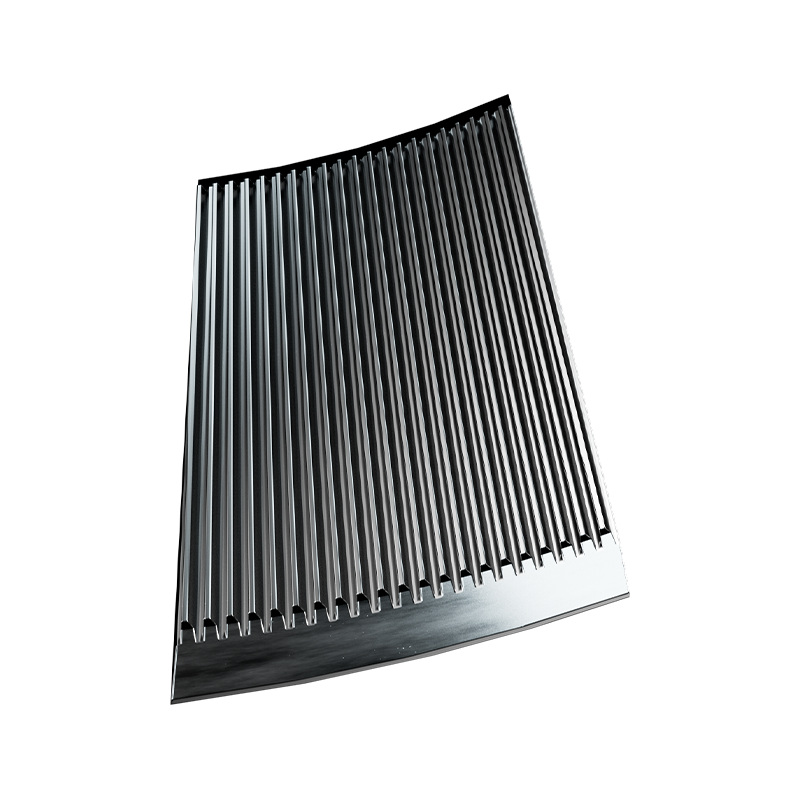
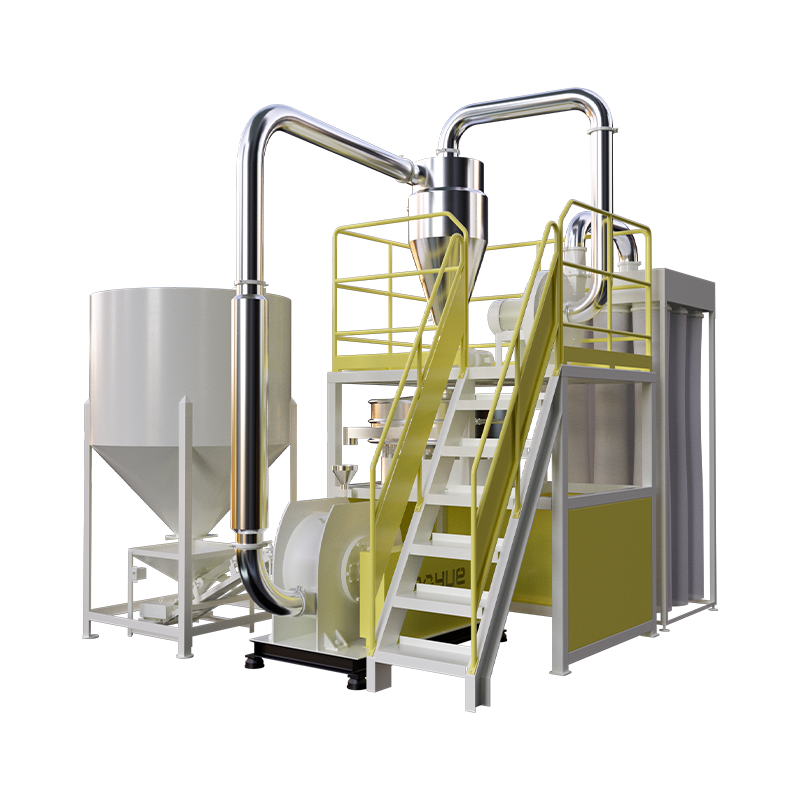 Model 850 PVC drobilice otporne na habanje Dobavljači, Tvornica - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. je model 850 PVC drobilice otporne na habanje, dobavljači i tvornica u Kini, prilagođeni model 85... Pogledajte proizvod →
PA i PP inženjerski otpad
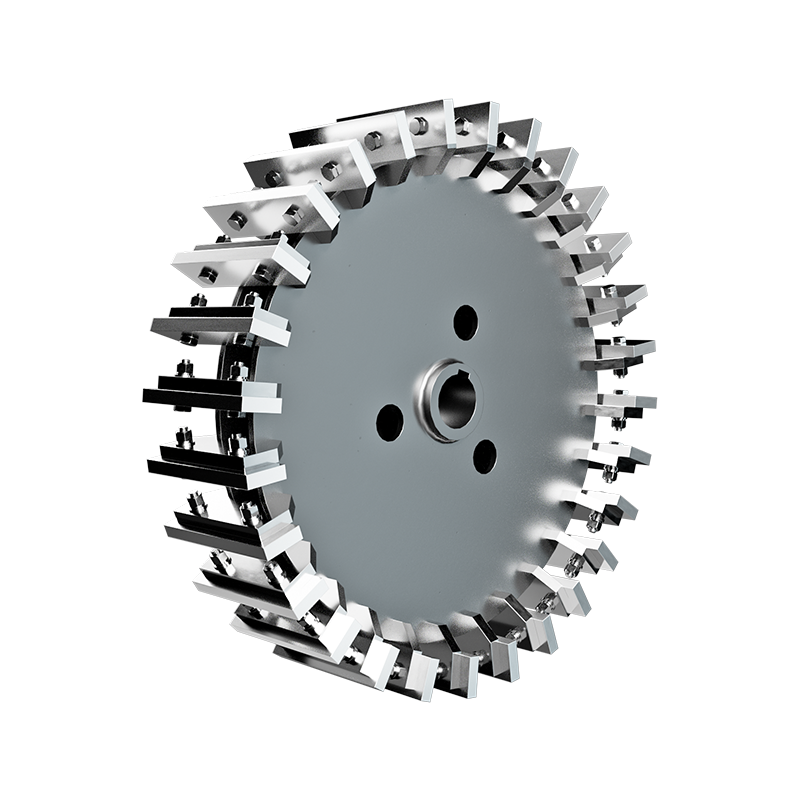
Poliamid i polipropilen su čvrsti, duktilni materijali. Uobičajena praksa zahtijeva kriogeno hlađenje tekućim dušikom kako bi se polimer učinio krhkim prije mljevenja, proces koji dodaje značajan trošak po toni i komplicira postrojenje s kriogenim skladištenjem i rukovanjem. Alternativa je mljevenje na temperaturi okoline, gdje su geometrija stroja i brzina rotora dizajnirani da održavaju materijal hladnim kroz kratko vrijeme zadržavanja i učinkovit protok zraka. Ovaj pristup u potpunosti eliminira tekući dušik iz procesa. An sobna temperatura PA PP brusilica bez tekućeg dušika smanjuje operativne troškove i pojednostavljuje sigurnosne zahtjeve postrojenja, što ga čini pogodnim za reciklaže koji prerađuju građevinski otpad. Međutim, zahtijeva posebnu pozornost na veličinu sita i brzinu dodavanja, jer se stroj oslanja na brzo uklanjanje mljevenog materijala kako bi se izbjeglo nakupljanje topline.
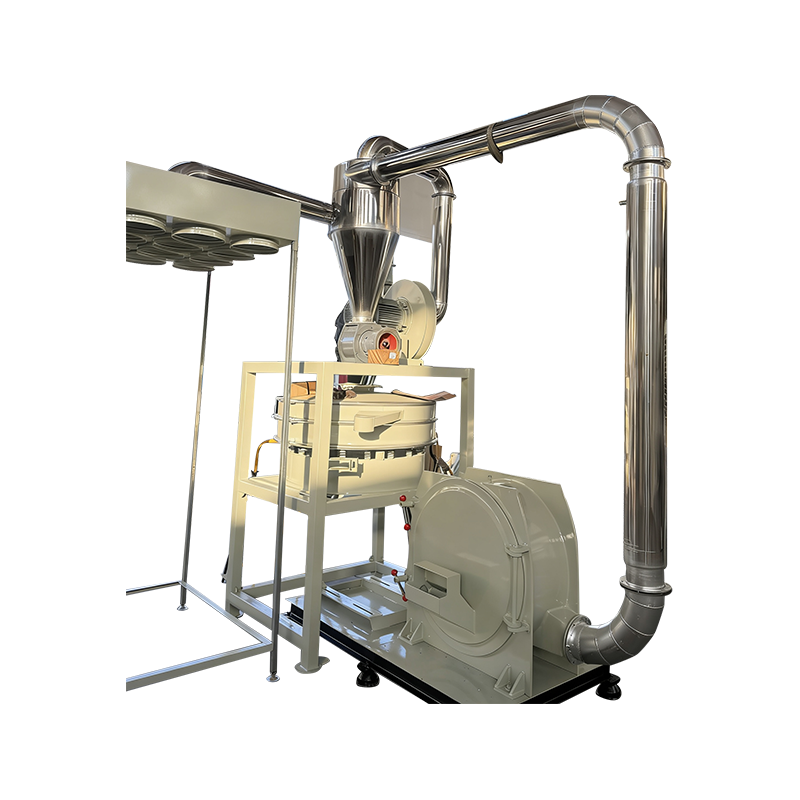
 500PA/PP mlin na temperaturi okoline ne zahtijeva dobavljače tekućeg dušika, činjenica Changzhou Mao Yue Intelligent Equipment Co., Ltd. je mlin s temperaturom okoline 500PA/PP koji ne zahtijeva dobavljače tekućeg dušika i činjenice... Pogledajte proizvod →
Kriteriji odabira za operacije recikliranja
Odabir pulverizatora za liniju za reciklažu je odluka o kupnji koja se isplati tijekom godina, tako da usporedba treba ići dalje od početne cijene. Sljedeći čimbenici odvajaju stroj koji proizvodi profitabilan prah od onog koji troši maržu u energiji i zastoju.
- Protok pri spec. finoći. Provjerite objavljuje li proizvođač brojke o finoći i kapacitetu pod istim uvjetima koje ćete izvoditi. Pitajte koji postotak izlaza ostaje unutar prozora ciljane veličine čestica.
- Energija po toni. Mljevenje plastike je energetski intenzivno. Razlike od 10 do 20 posto u specifičnoj potrošnji energije izravno mijenjaju cijenu praha, a pri visokom iskorištenju ta razlika može platiti bolji stroj u roku od godinu dana.
- Cijena i životni vijek potrošnih dijelova. Noževi, diskovi i rotori su potrošni materijal. Provjerite radi li se o kaljenom legiranom čeliku i proizvodi li ih dobavljač u kući jer to utječe i na cijenu i na vrijeme isporuke.
- Upravljanje temperaturom. Za PVC i bilo koju formulaciju osjetljivu na toplinu, dizajn komore za mljevenje i protok zraka određuje hoćete li dobiti stabilan učinak ili čestu degradaciju smole.
- Integracija. Pulverizator je dio linije. Hranjenje, skupljanje prašine i nizvodni transport moraju se razmatrati zajedno, a ne kao naknadna misao.
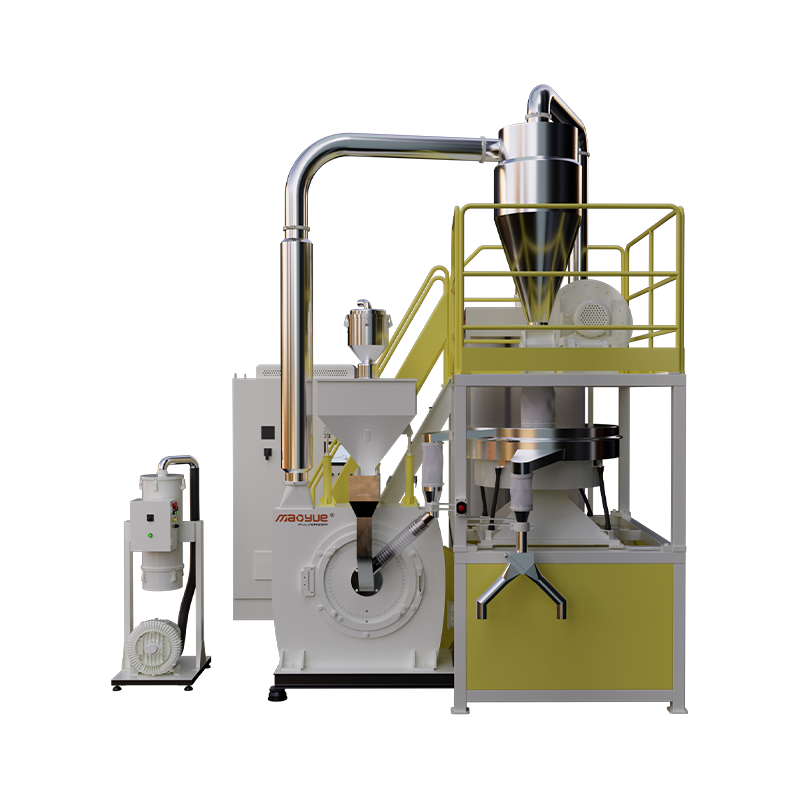
Kupci koji žele detaljan pregled vrsta strojeva i cijena pronaći će vodič za raspršivač plastike koji pokriva vrste, upotrebu i savjete za kupnju korisni prije nego što zatraže ponude. Također vrijedi raditi s a proizvođač raspršivača s desetljećima iskustva u proizvodnji i proizvodnju vlastitih noževa i diskova, jer to skraćuje nabavu rezervnih dijelova i smanjuje troškove održavanja tijekom vijeka trajanja stroja. Dobavljač s nekoliko radionica za strojnu obradu i namjenskim centrom za proizvodnju oštrica može brže reagirati kada je potrebno zamijeniti istrošene dijelove, a ta je odzivnost važnija u 24-satnoj liniji za recikliranje nego u serijskoj operaciji s malom iskoristivošću.
Izbor između mehaničkih i kemijskih tehnologija recikliranja plastike ne mora biti odluka ili-ili. U većini postupaka recikliranja, pulverizator je točka gdje obje rute postaju ekonomski isplative ili neisplative. Stroj koji održava finoću, kontrolira temperaturu i kontrolira potrošnju energije pretvorit će čak i otpad male vrijednosti u prah koji su prerađivači spremni platiti. Uskladite opremu s polimerom, planirajte trošenje i linija za recikliranje će dati maržu koju industrija očekuje.